Видео: станки и инструмент в работе
113 роликовРезка, гибка, зачистка и запрессовка на реальных станках, обзор стойки ЧПУ и симуляция гибки под деталь заказчика. У каждого ролика своя ссылка — её можно переслать коллегам.
Прессы VEOELL KPS
Модели и цены KPSЭлектромеханические гибочные прессы VEOELL KPS: 12–100 тонн, длина гиба до 3,2 м, без масла и гидростанции. Ползун на сервоприводах и ШВП — подвод 200 мм/с, рабочий ход 20 мм/с.
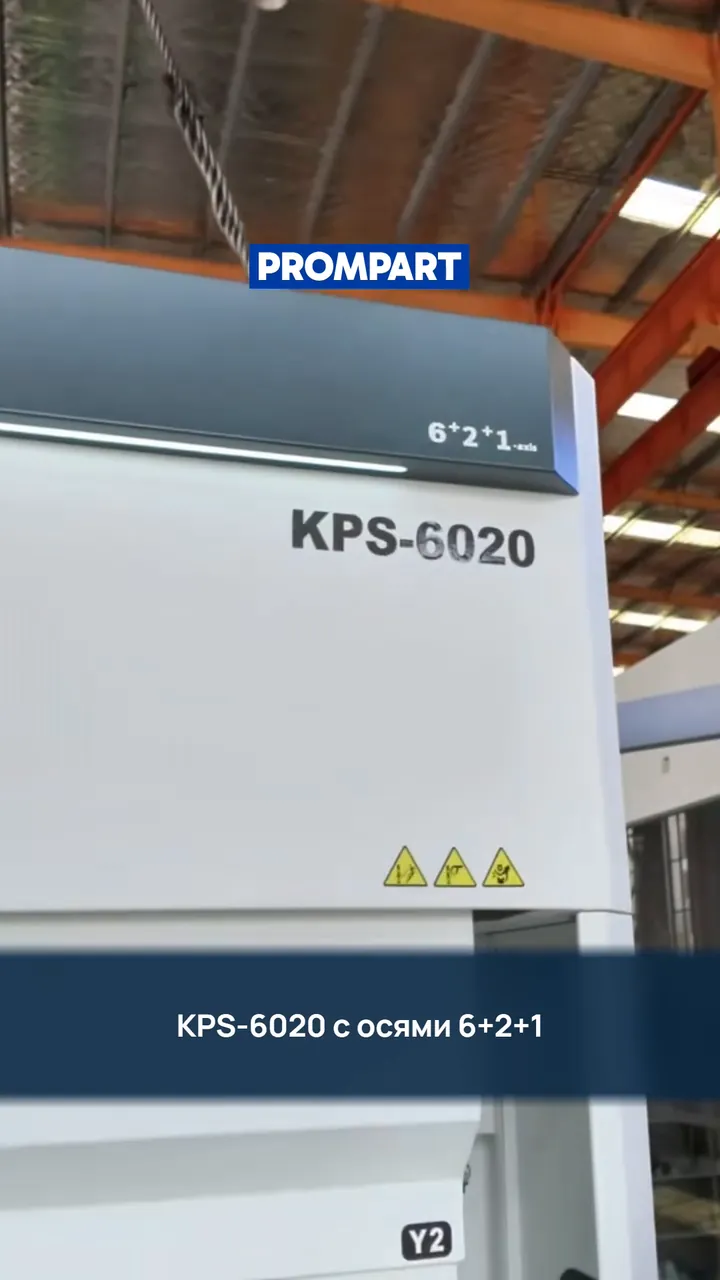
Видео · 1:37
Обзор KPS-6020: схема осей 6+2+1
Обзор с завода с русской озвучкой и субтитрами — можно смотреть без звука. Электрический листогиб KPS-6020 на сервоприводах: 60 т, длина гиба 2 м. Ведущий объясняет, чем схема осей 6+2+1 отличается от распространённой 8+1.
- Задний упор на одной траверсе, у упорных пальцев свои сервооси F1 и F2
- Два независимых упора — для несимметричных деталей разной длины
- Все оси пресса: Y1·Y2, X, R, Z1·Z2, F1·F2, V
Схема 6+2+1 — по запросу: в комплектациях KPS-6020 на сайте — 6+1 и 8+1.
Короткие ролики · 15
-
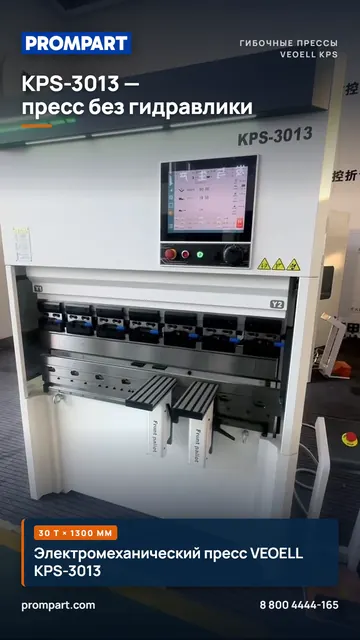 0:15
KPS-3013 — пресс без гидравлики
-
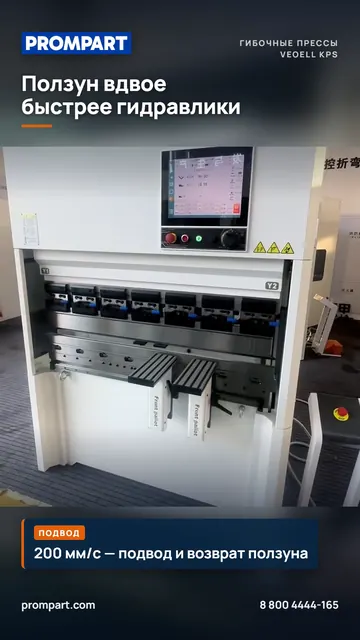 0:15
Ползун вдвое быстрее гидравлики
-
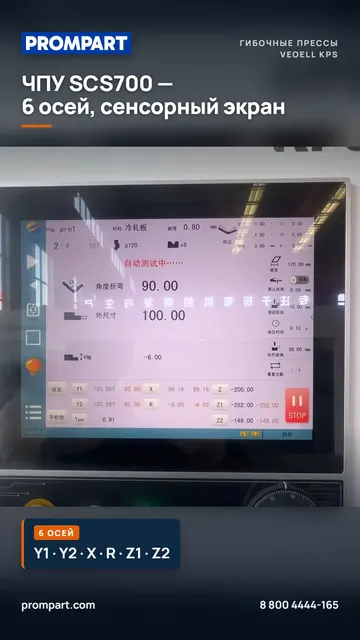 0:15
ЧПУ SCS700 — 6 осей, сенсорный экран
-
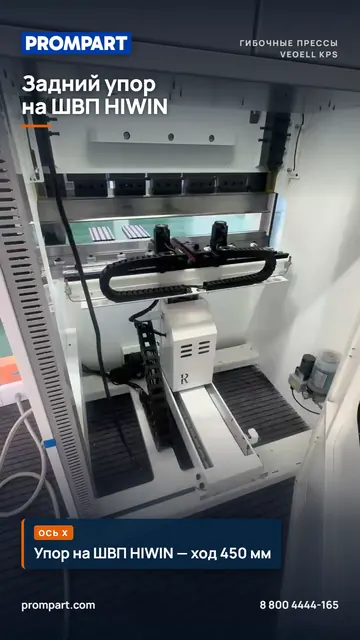 0:15
Задний упор на ШВП HIWIN
-
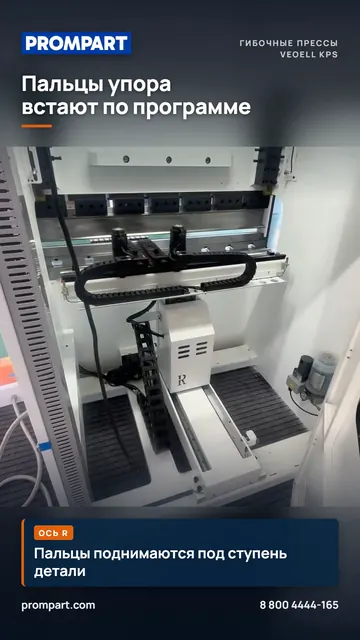 0:15
Пальцы упора встают по программе
-
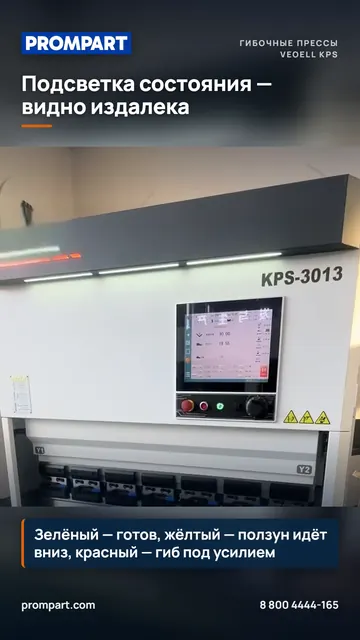 0:15
Подсветка состояния — видно издалека
-
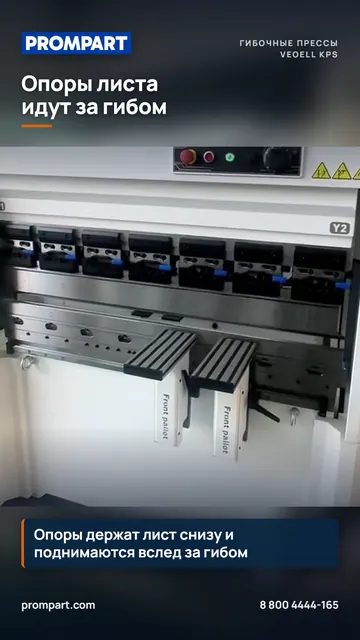 0:15
Опоры листа идут за гибом
-
 0:15
Энергия — только на гиб
-
 0:15
Без масла и гидростанции
-
 0:15
Пресс «под ключ» — всё в комплекте
-
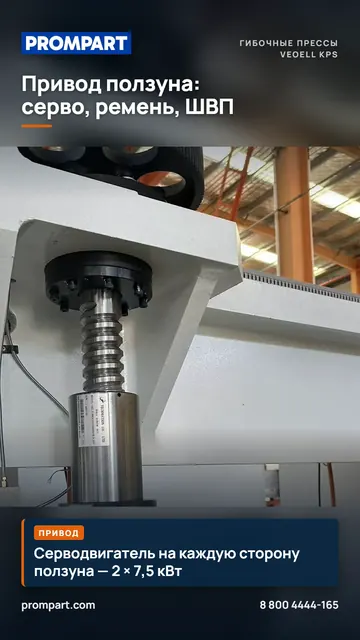 0:15
Привод ползуна: серво, ремень, ШВП
-
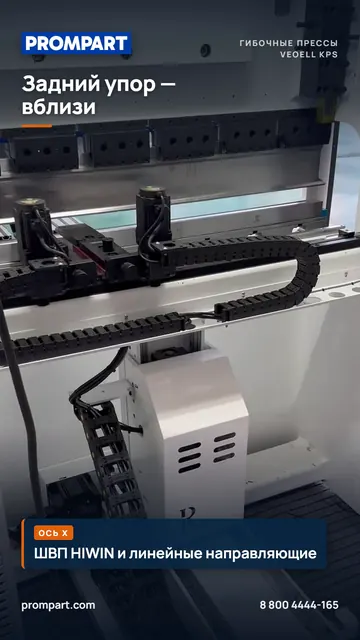 0:15
Задний упор — вблизи
-
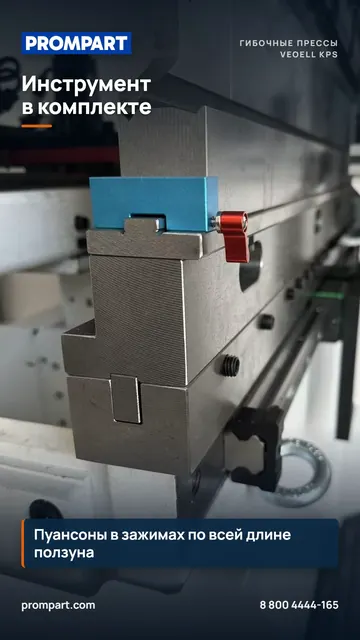 0:15
Инструмент в комплекте
-
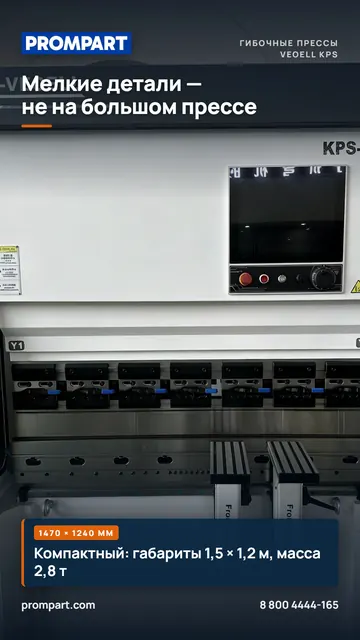 0:15
Мелкие детали — не на большом прессе
-
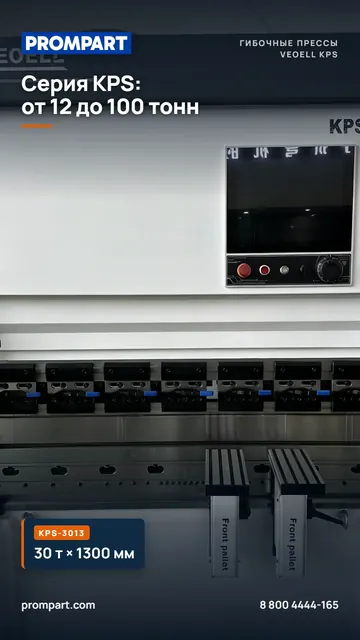 0:15
Серия KPS: от 12 до 100 тонн
Короткие ролики сняты на KPS-3013, обзор — на KPS-6020. Монтаж и подписи PROMPART.
Прессы CNHAWE HPA
Модели и цены HPAСервогидравлические листогибочные прессы CNHAWE HPA: 35–300 тонн, длина гиба до 6 м, ЧПУ DELEM, гидравлика HAWE и насос Rexroth.
-
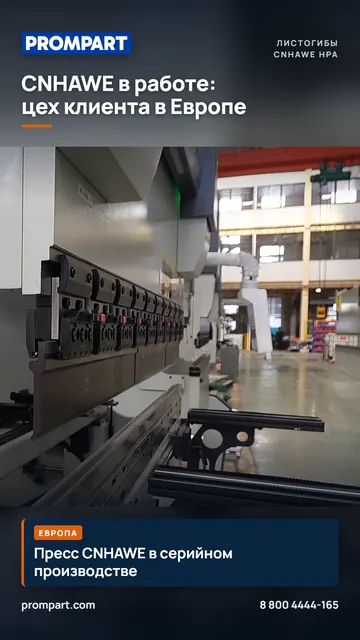 0:19
CNHAWE в работе: цех клиента в Европе
-
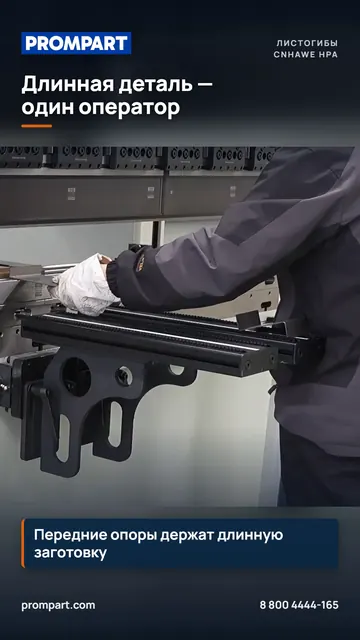 0:19
Длинная деталь — один оператор
-
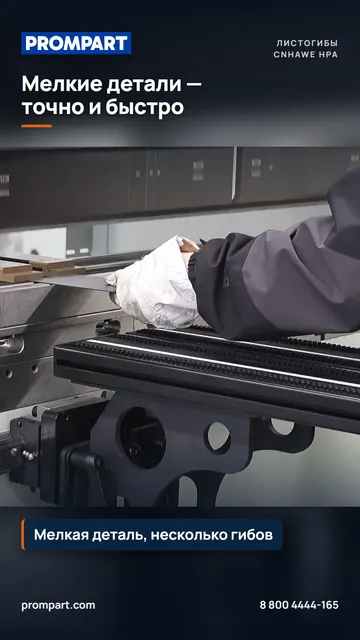 0:19
Мелкие детали — точно и быстро
-
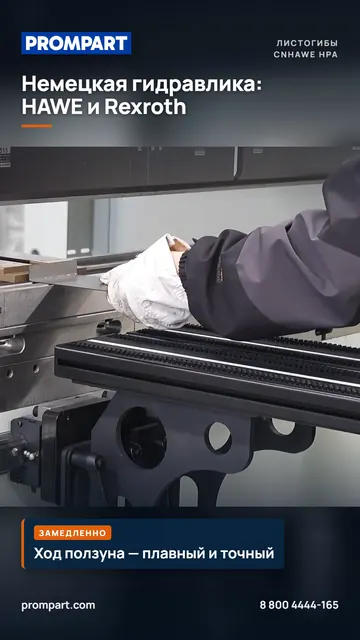 0:19
Немецкая гидравлика: HAWE и Rexroth
-
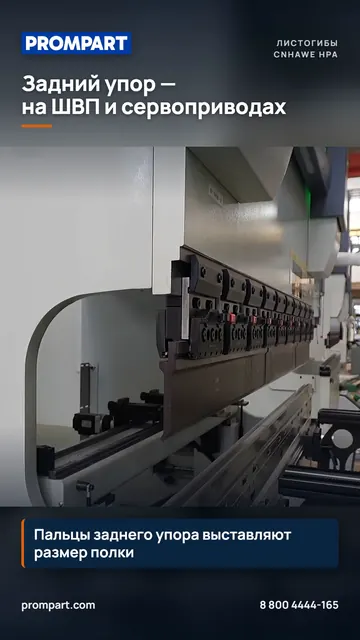 0:19
Задний упор — на ШВП и сервоприводах
-
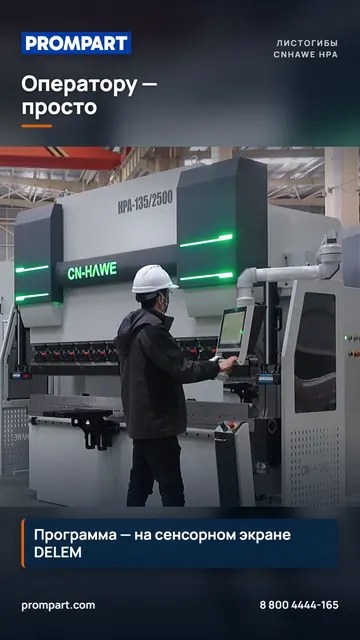 0:19
Оператору — просто
-
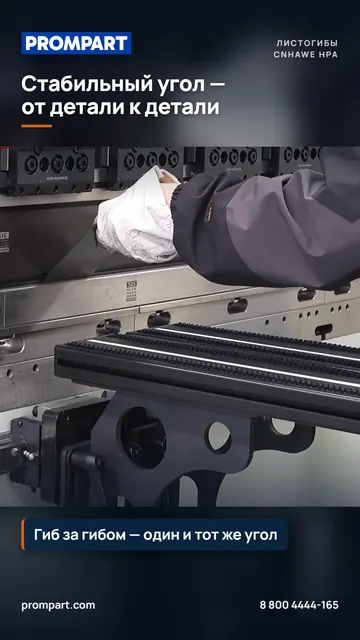 0:19
Стабильный угол — от детали к детали
-
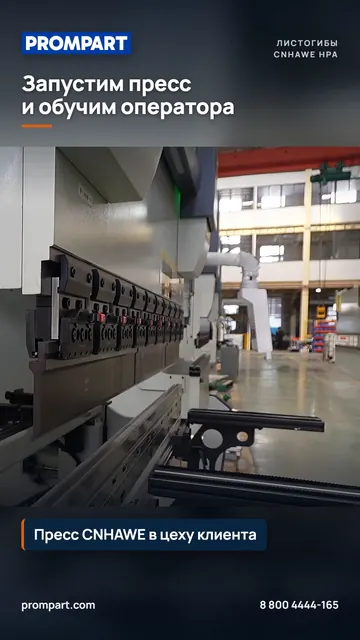 0:19
Запустим пресс и обучим оператора
-
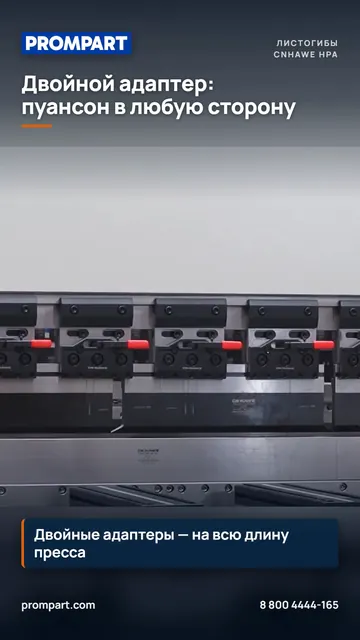 0:19
Двойной адаптер: пуансон в любую сторону
-
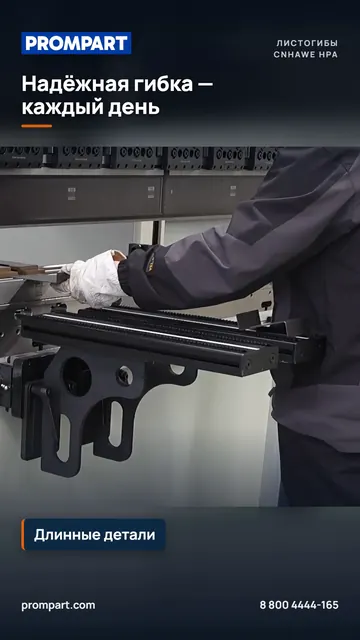 0:19
Надёжная гибка — каждый день
-
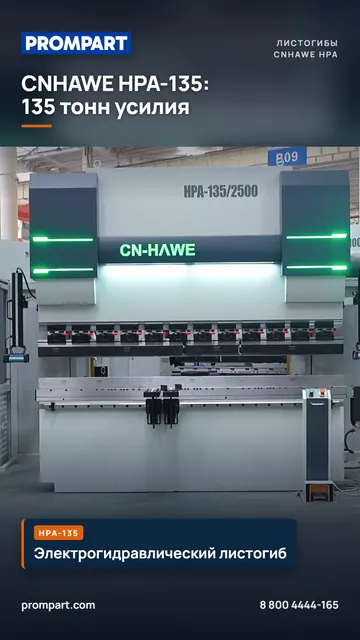 0:19
CNHAWE HPA-135: 135 тонн усилия
-
 0:19
Что внутри HPA
-
 0:19
Ровный угол по всей длине
-
 0:19
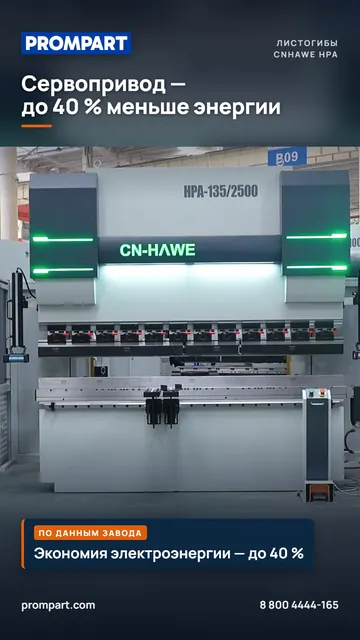
Сервопривод — до 40 % меньше энергии
-
 0:19
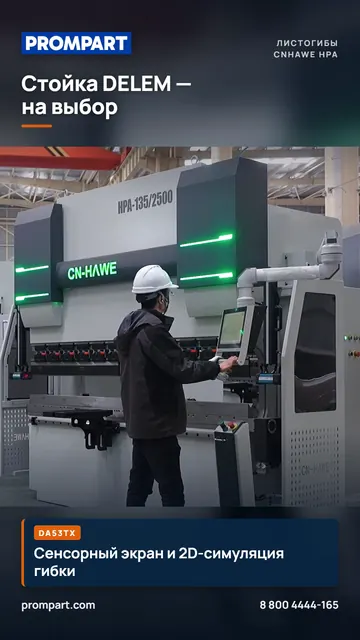
Стойка DELEM — на выбор
-
 0:19
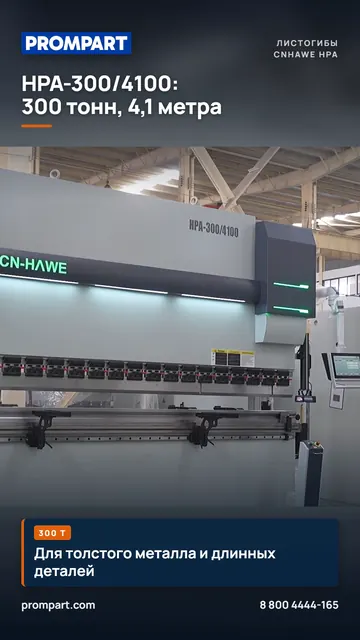
HPA-300/4100: 300 тонн, 4,1 метра
-
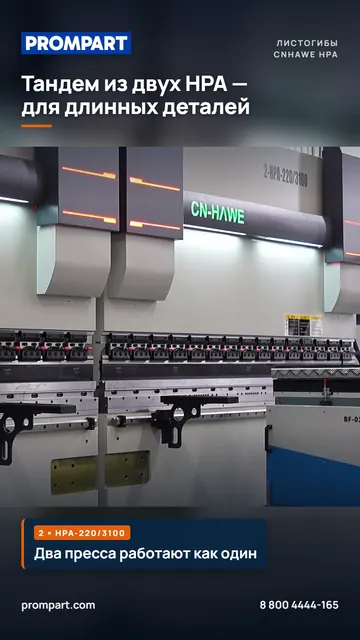 0:19
Тандем из двух HPA — для длинных деталей
-
 0:19
Комплектация — под вашу задачу
-
 0:19
Прессы HPA — под заказ с завода
-
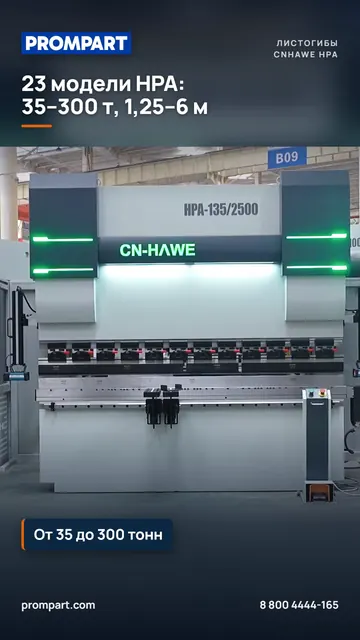 0:19
23 модели HPA: 35–300 т, 1,25–6 м
Видео — из роликов завода CNHAWE, монтаж и подписи PROMPART. Цифры о заводе и экономии энергии — по данным завода.
Завод CNHAWE и общие узлы прессов
Модели и цены HPAЦеха и сборка на заводе CNHAWE, стойка DELEM, адаптеры пуансонов и лазерная защита DSP.
-
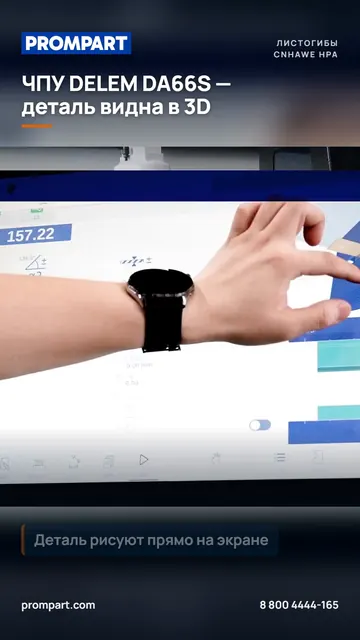 0:19
ЧПУ DELEM DA66S — деталь видна в 3D
-
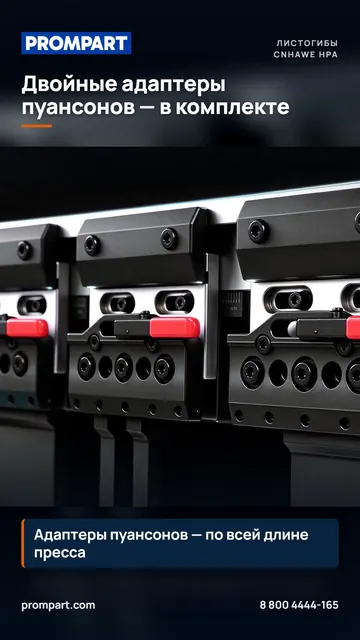 0:19
Двойные адаптеры пуансонов
-
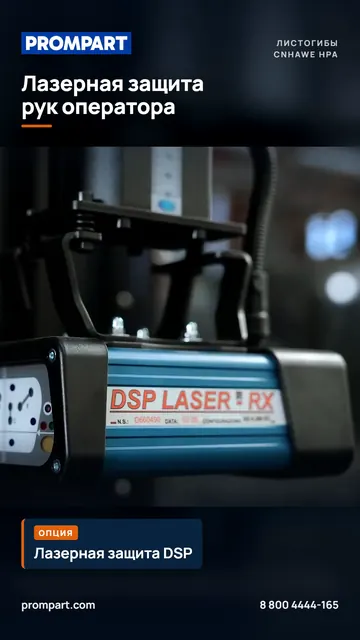 0:19
Лазерная защита рук оператора
-
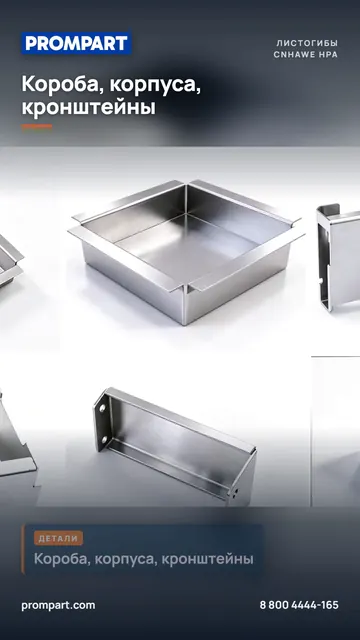 0:19
Короба, корпуса, кронштейны
-
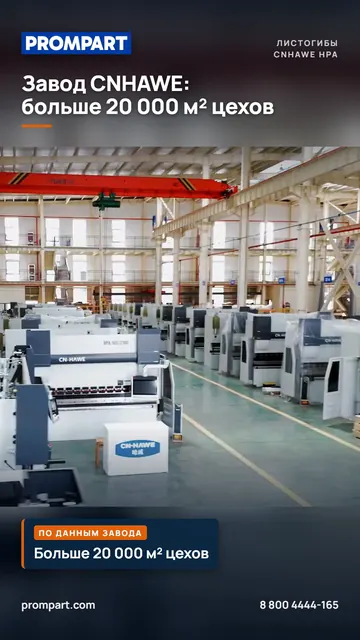 0:19
Завод CNHAWE: больше 20 000 м² цехов
-
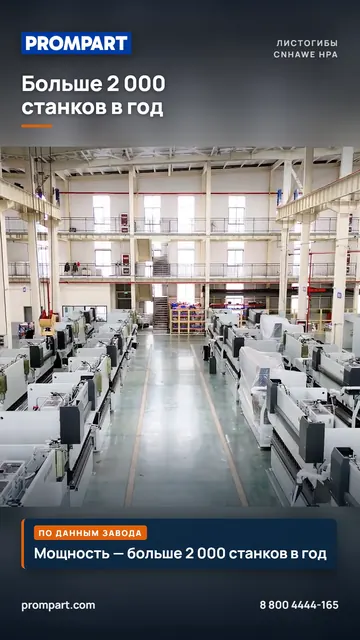 0:19
Больше 2 000 станков в год
-
 0:19
От 35 до 300 тонн, от 1,25 до 6 метров
-
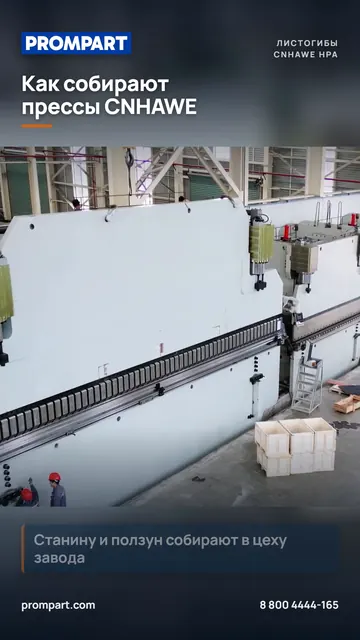 0:19
Как собирают прессы CNHAWE
-
 0:19
Прессы CNHAWE — в 50+ странах
Часть кадров снята на электрическом прессе CNHAWE HPE: показаны узлы, общие с прессами HPA, и производство. Цифры о заводе — по данным завода.
Прессы HUAXIA WD67K: стойка ЧПУ EL15T
Модели и цены WD67KВидеообзор стойки ЧПУ Laimore EL15T, с которой поставляются прессы HUAXIA WD67K: главный экран, деталь и чертёж профиля, выбор пуансона и матрицы, автоматический расчёт последовательности гибов с симуляцией, пополнение библиотеки инструмента. Интерфейс на русском.
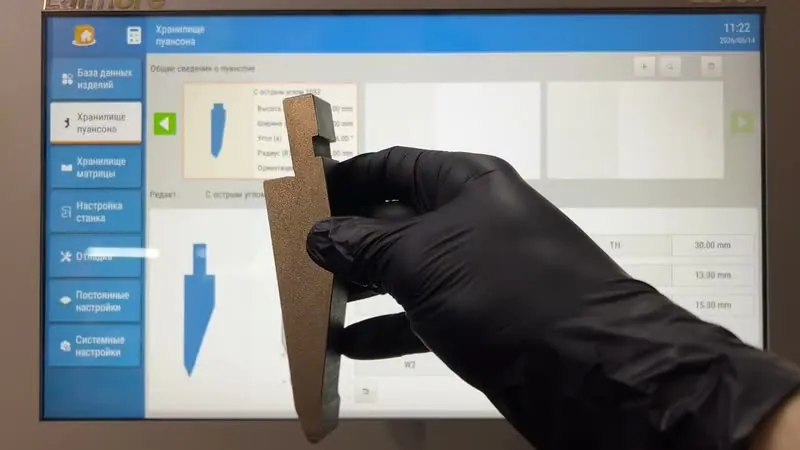
Видеообзор · 9:41
Обзор стойки ЧПУ Laimore EL15T
Обзор стойки за 10 минут: главный экран, создание детали и чертёж профиля, выбор пуансона и матрицы, автоматический расчёт последовательности гибов с симуляцией, пополнение библиотеки инструмента. Интерфейс на русском.
Обзор — про EL15T (комплектации 4+1 и 6+1); по EL19T видео пока нет.
Разделы обзора — с нужного места
Следящие опоры листа APB
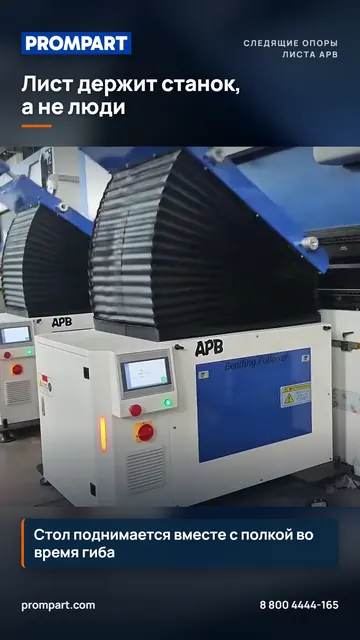
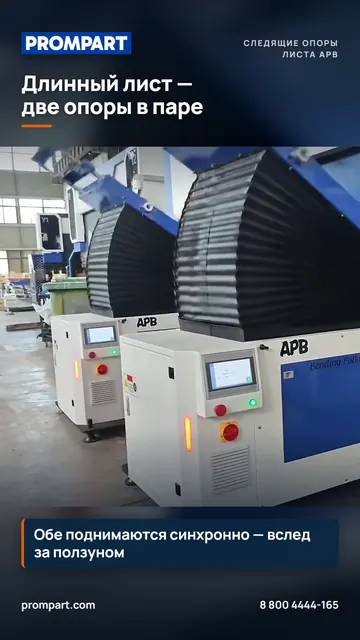
Опоры APBСтол опоры поднимается вместе с полкой во время гиба — большой лист не провисает и не бьёт, держать его на руках не нужно. Опоры напольные, ставятся перед прессом без его переделки.
-
 0:15
Лист держит станок, а не люди
-
 0:15
Длинный лист — две опоры в паре
-
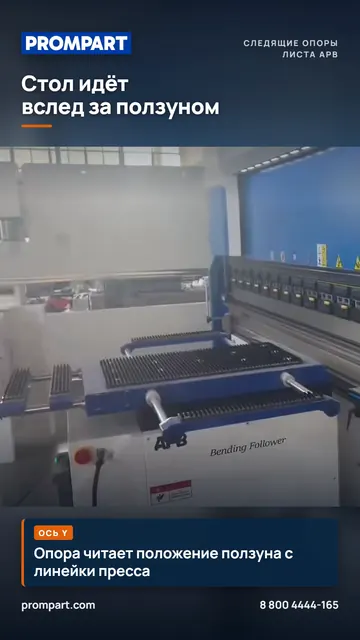 0:15
Стол идёт вслед за ползуном
-
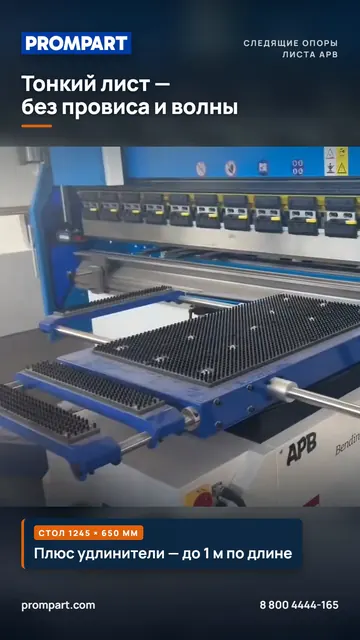 0:15
Тонкий лист — без провиса и волны
-
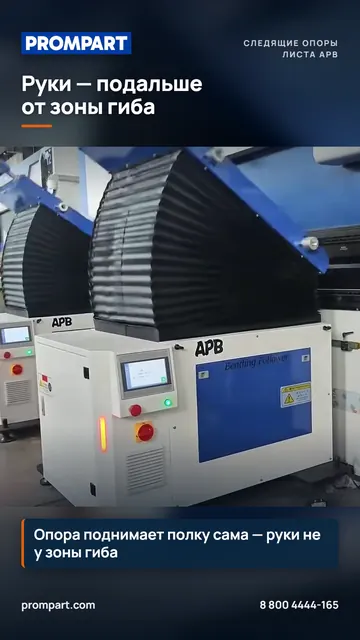 0:15
Руки — подальше от зоны гиба
-
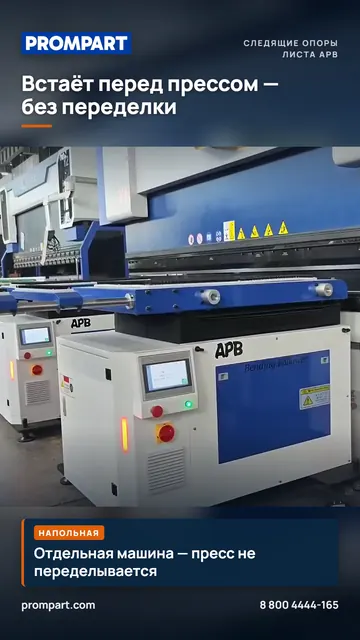 0:15
Встаёт перед прессом — без переделки
В роликах листа на столе нет — опоры отрабатывают цикл пресса вхолостую. Монтаж и подписи PROMPART.
Симуляция гибки: инструмент под деталь
Подбор с 3D-симуляциейПодбираем гибочный инструмент под деталь и проверяем гибку в симуляции до покупки: порядок гибов, столкновения полок с пуансоном, держателем и столом станка. Такое же видео подготовим по вашему чертежу или 3D-модели.
-
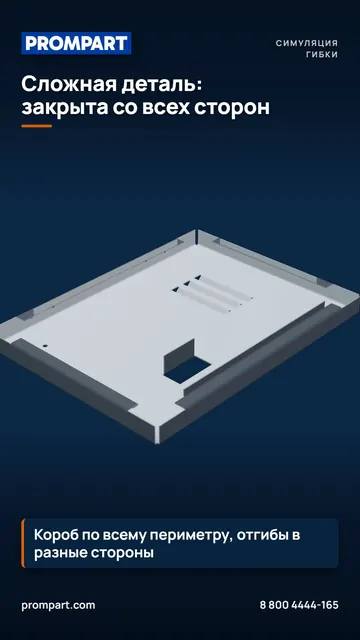 1:02
Дверь электрошкафа: закрытый короб, 17 шагов
-
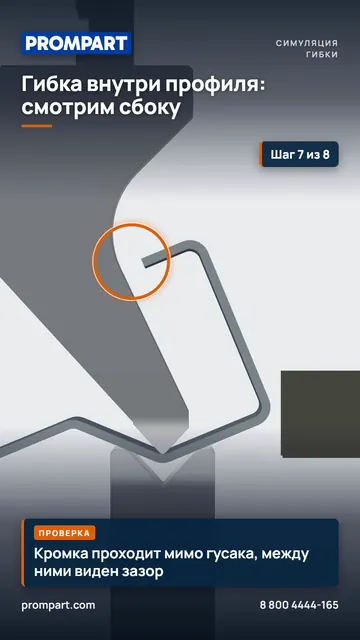 1:02
C-профиль с канавкой: гусак внутри профиля, вид сбоку
-
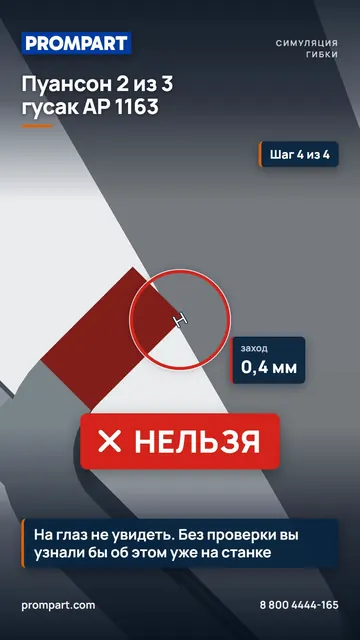 1:02
Кронштейн: можно или нельзя — проверка пуансона до покупки
-
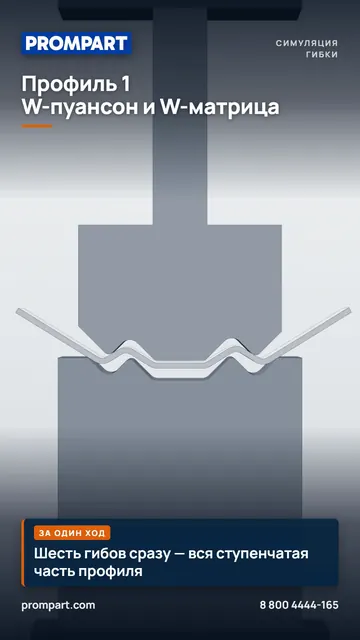 1:04
Сложные профили: W-пуансон, гусак, ступенька за один ход
-
 1:02
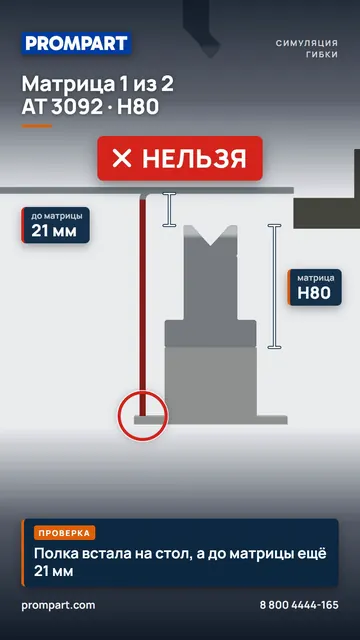
Когда нужна высокая матрица H120: на H80 полка упирается в стол
Инструмент для плющения: как работает
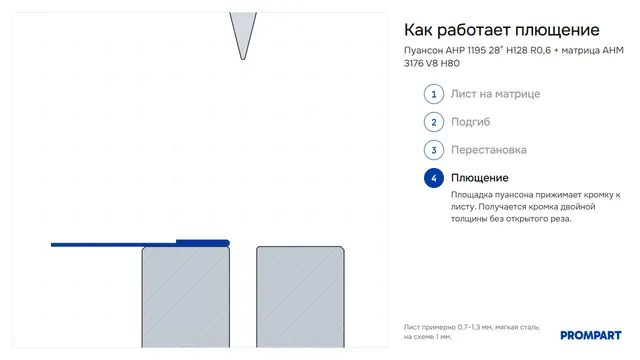
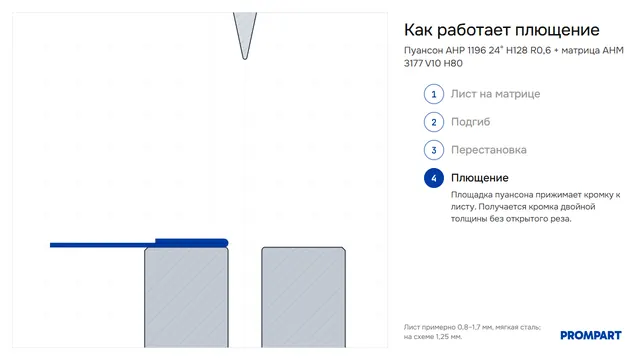
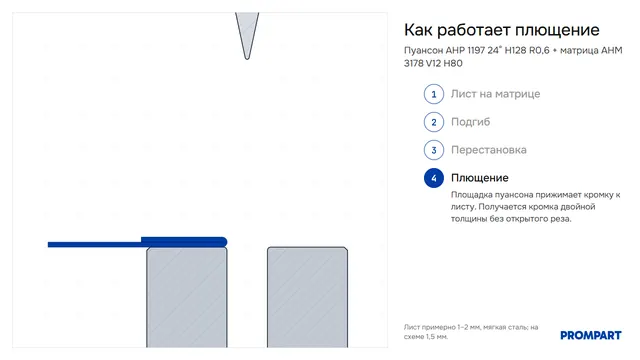
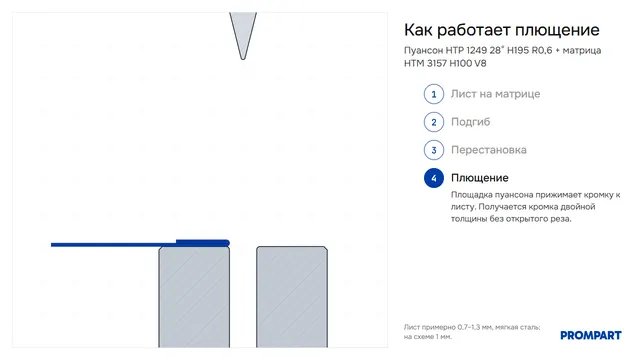
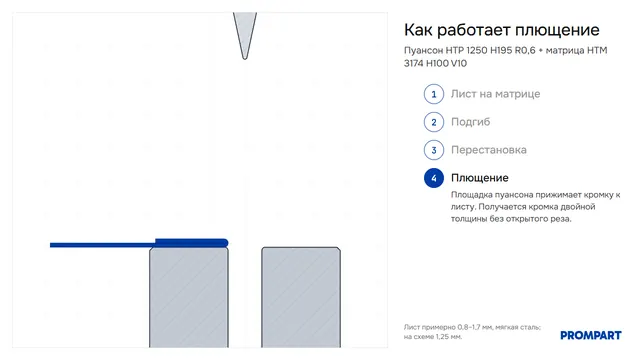
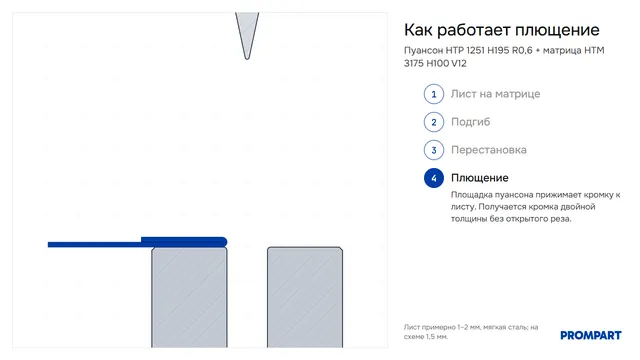
Инструмент для плющенияПлющение даёт кромку двойной толщины без открытого реза: сначала острый подгиб, потом кромку прижимают к листу. Пары «пуансон + матрица с пазом» (AHP + AHM, HTP + HTM) и подпружиненные матрицы HT, где оба хода — на одном инструменте.
-
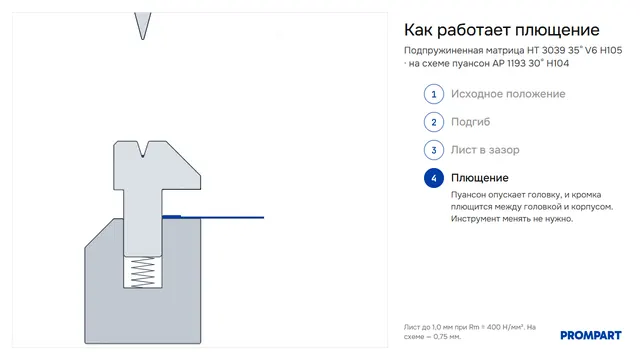 0:08
Плющение на подпружиненной матрице HT 3039
-
 0:07
Плющение: пуансон AHP 1195 + матрица AHM 3176
-
 0:07
Плющение: пуансон AHP 1196 + матрица AHM 3177
-
 0:07
Плющение: пуансон AHP 1197 + матрица AHM 3178
-
 0:07
Плющение: пуансон HTP 1249 + матрица HTM 3157
-
 0:07
Плющение: пуансон HTP 1250 + матрица HTM 3174
-
 0:07
Плющение: пуансон HTP 1251 + матрица HTM 3175
-
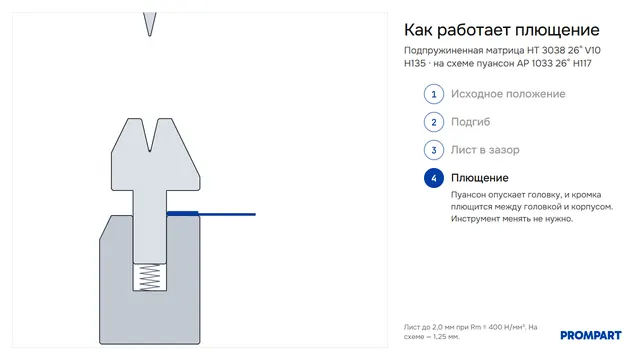 0:08
Плющение на подпружиненной матрице HT 3038
-
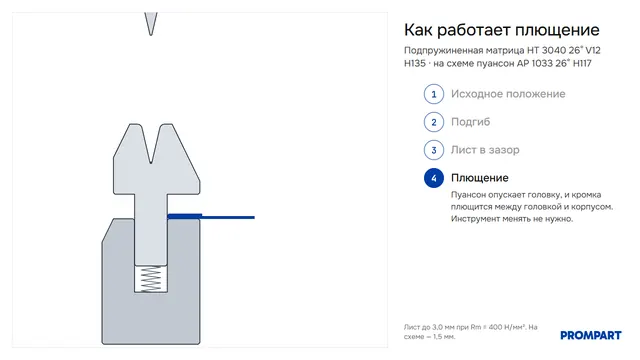 0:08
Плющение на подпружиненной матрице HT 3040
-
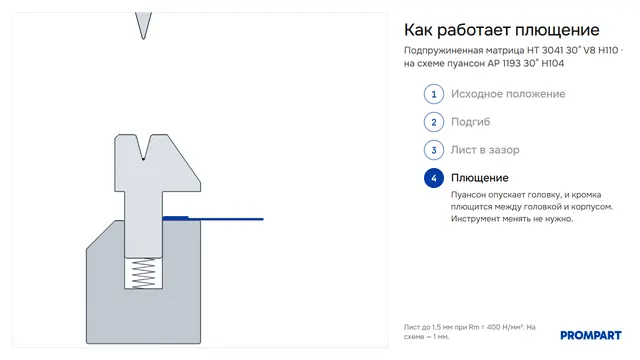 0:08
Плющение на подпружиненной матрице HT 3041
Профили — по чертежам завода-изготовителя; толщина листа на схеме — пример, допустимые толщины указаны в карточке товара.
Радиусный инструмент: один держатель — разные вставки
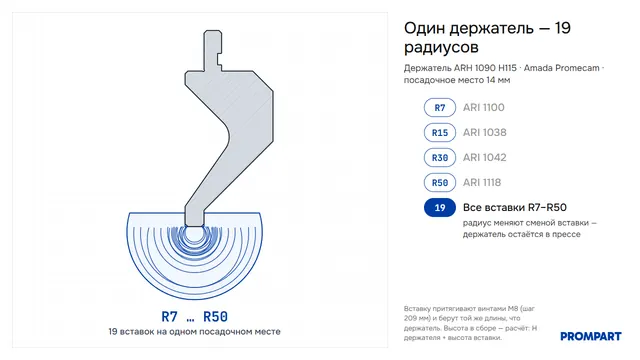
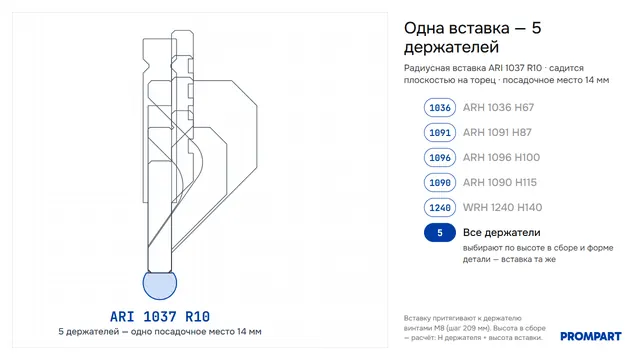
Радиусная гибкаРадиусный пуансон собирается из держателя и сменной вставки. Держатель остаётся в прессе, а вставки ARI от R7 до R50 садятся на одно посадочное место 14 мм — чтобы гнуть другим радиусом, меняют только вставку.
-
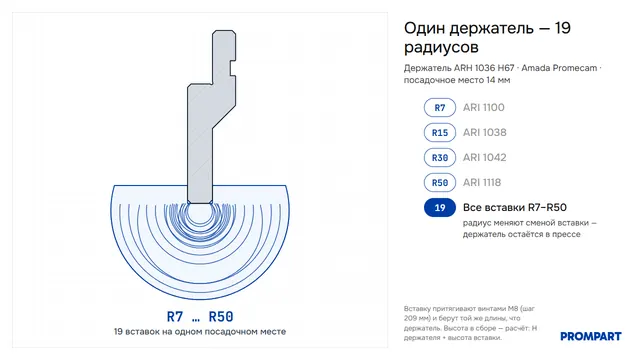 0:15
Держатель ARH 1036: одно посадочное место — 19 радиусов
-
 0:15
Держатель ARH 1090: одно посадочное место — 19 радиусов
-
 0:18
Вставка ARI 1037 R10: одно посадочное место — 5 держателей
Высота в сборе — расчёт: H держателя плюс высота вставки от посадки до низа радиуса. Винты M8 на сечении не показаны.
Скоростные лазеры VLF
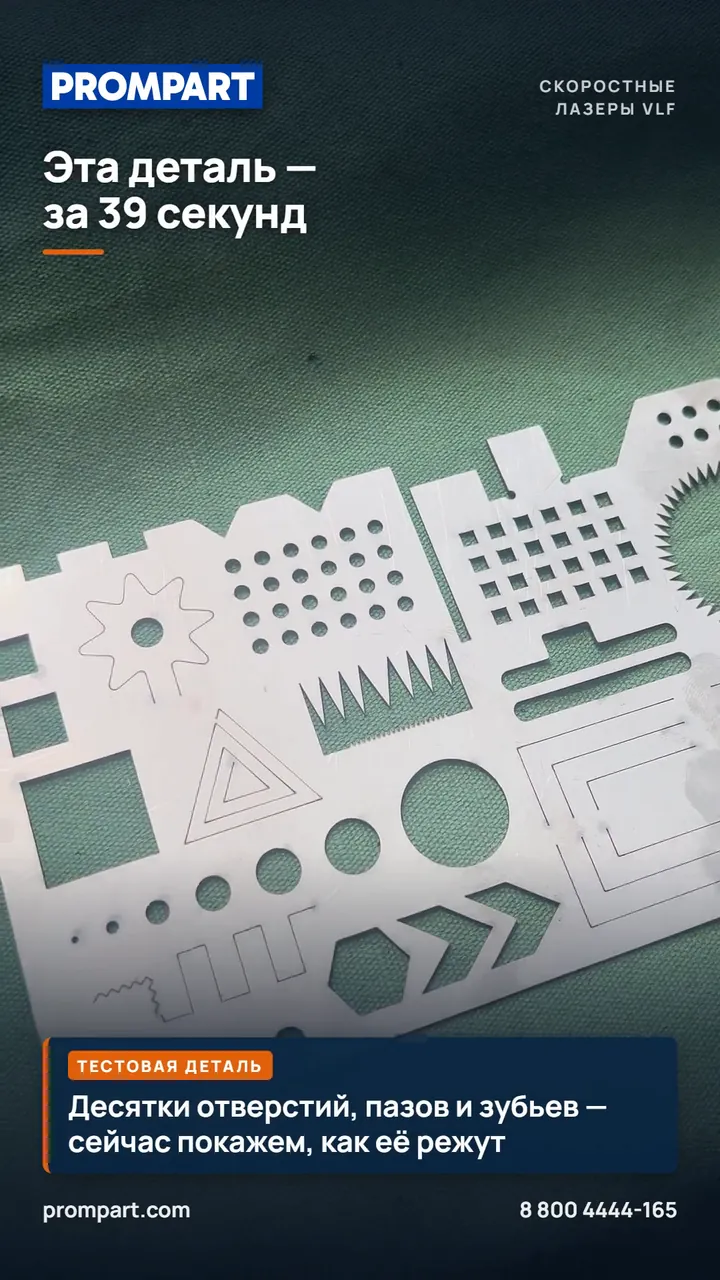
Модели и цены VLFСкоростные лазеры VLF-3015 и VLF-2060 для раскроя листа, источник 3 или 6 кВт. Тестовая деталь с десятками вырезов — за 39 секунд, реальная скорость без ускорения.
Видео · 1:28
Скоростной лазер VLF — деталь за 39 секунд
Тестовая деталь с десятками отверстий, пазов и зубьев вырезана за 39 секунд. Снимали сами на заводе, резку не монтировали и не ускоряли: в кадре секундомер, в конце — отчёт ЧПУ с тем же временем.
- Вся резка детали подряд — с секундомером
- Отчёт ЧПУ: 39 секунд на деталь
- Расчёт: около 92 таких деталей в час чистого реза
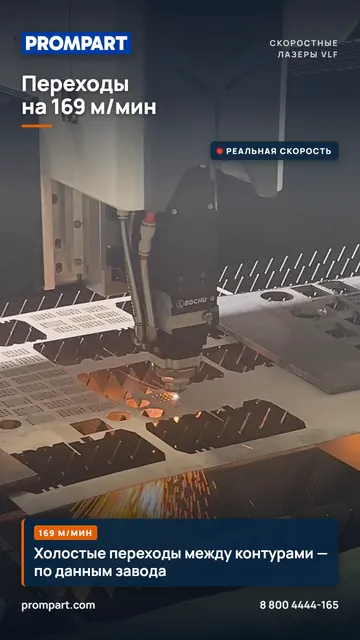
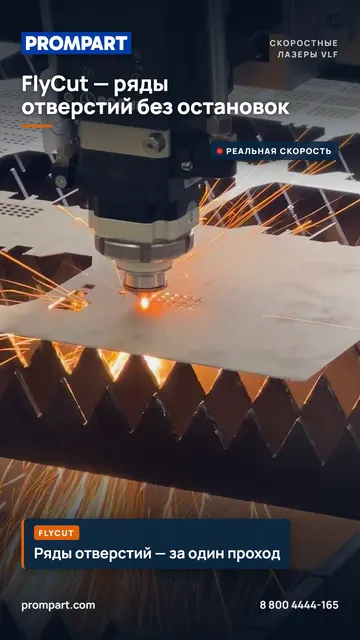
- Почему так быстро: 1,5 G, переходы 169 м/мин, лёгкий портал, FlyCut — по данным завода
Короткие ролики · 8
-
 0:15
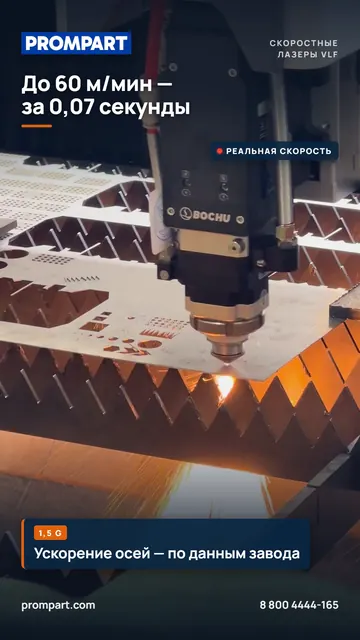
До 60 м/мин — за 0,07 секунды
-
 0:15
Переходы на 169 м/мин
-
 0:15
FlyCut — ряды отверстий без остановок
-
 0:15
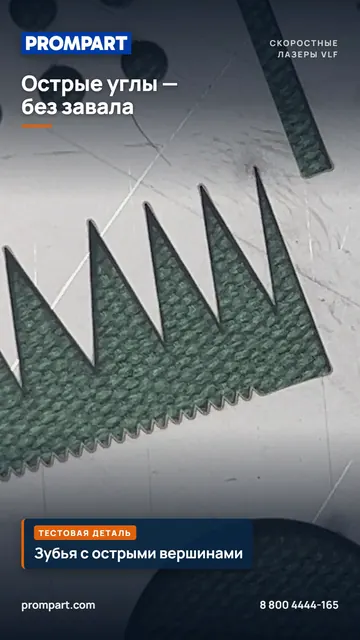
Острые углы — без завала
-
 0:15
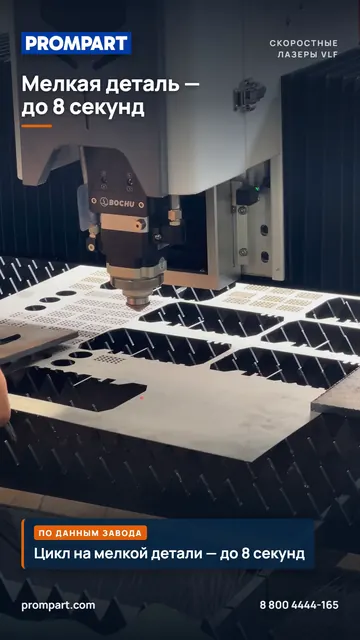
Мелкая деталь — до 8 секунд
-
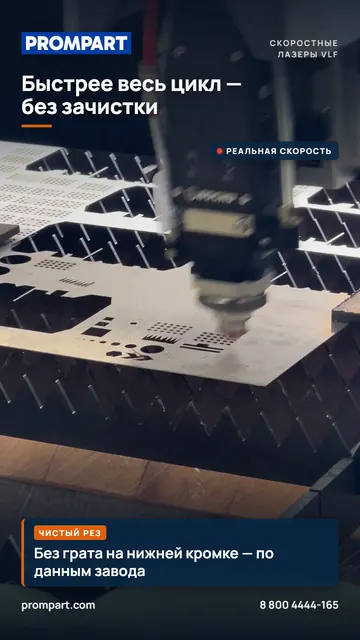 0:15
Быстрее весь цикл — без зачистки
-
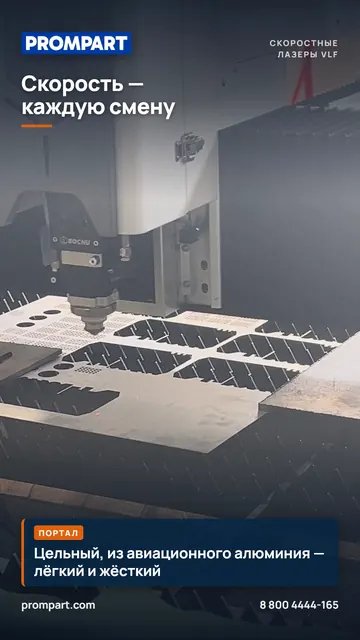 0:15
Скорость — каждую смену
-
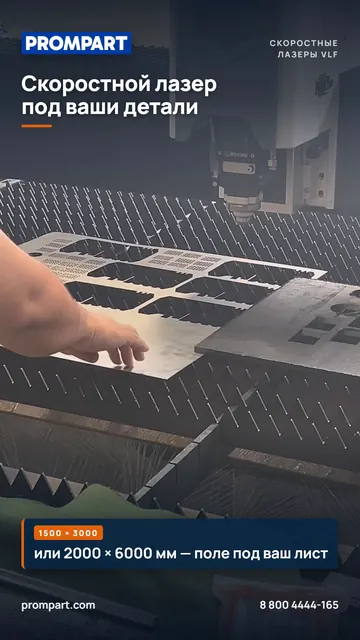 0:15
Скоростной лазер под ваши детали
Съёмка PROMPART на заводе-изготовителе, сентябрь 2026. Ускорение 1,5 G, переходы 169 м/мин, разгон за 0,07 с, точность ±0,03 мм и до 8 с на мелкую деталь — по данным завода; 39 секунд, 3,3 м реза и 0,9 м переходов — с экрана ЧПУ на съёмке.
Лазер в закрытой кабине VLF-2060H
Модели и цены VLFОбход закрытого лазера VLF-2060H на заводе: кабина по всей длине стола, пульт и шкаф управления, портал и режущая голова.
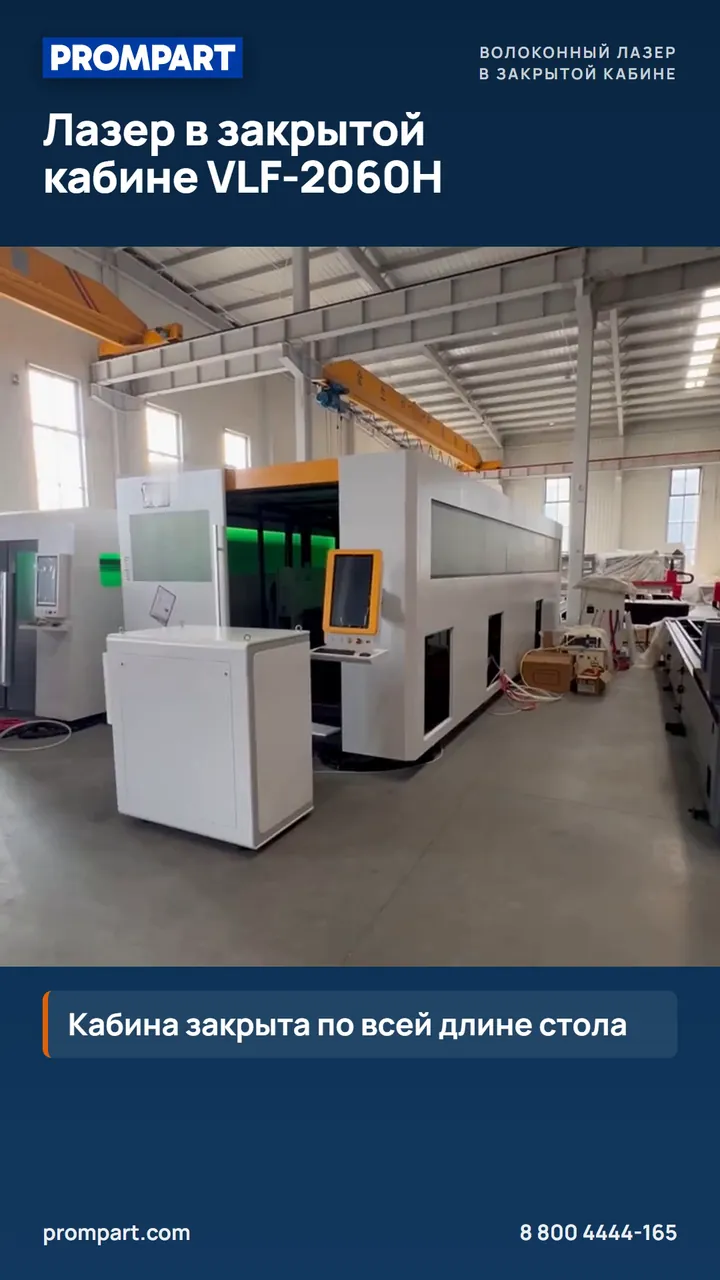
Видео · 0:28
Лазер в закрытой кабине VLF-2060H
Обход станка на заводе: кабина закрыта по всей длине стола, у входа — шкаф управления и пульт ЧПУ, внутри — портал, стол и режущая голова.
- Поле 2000 × 6000 мм — шестиметровый лист целиком
Резки в ролике нет; мощность источника в кадре не видна.
Лазерные труборезы VLF
Модели и цены труборезовКак труборез сам заводит трубу в патрон: трубы кладут на цепной стол, станок подвозит трубу к станине, поднимает её на ось патронов и начинает резку — без крана и ручной заводки.
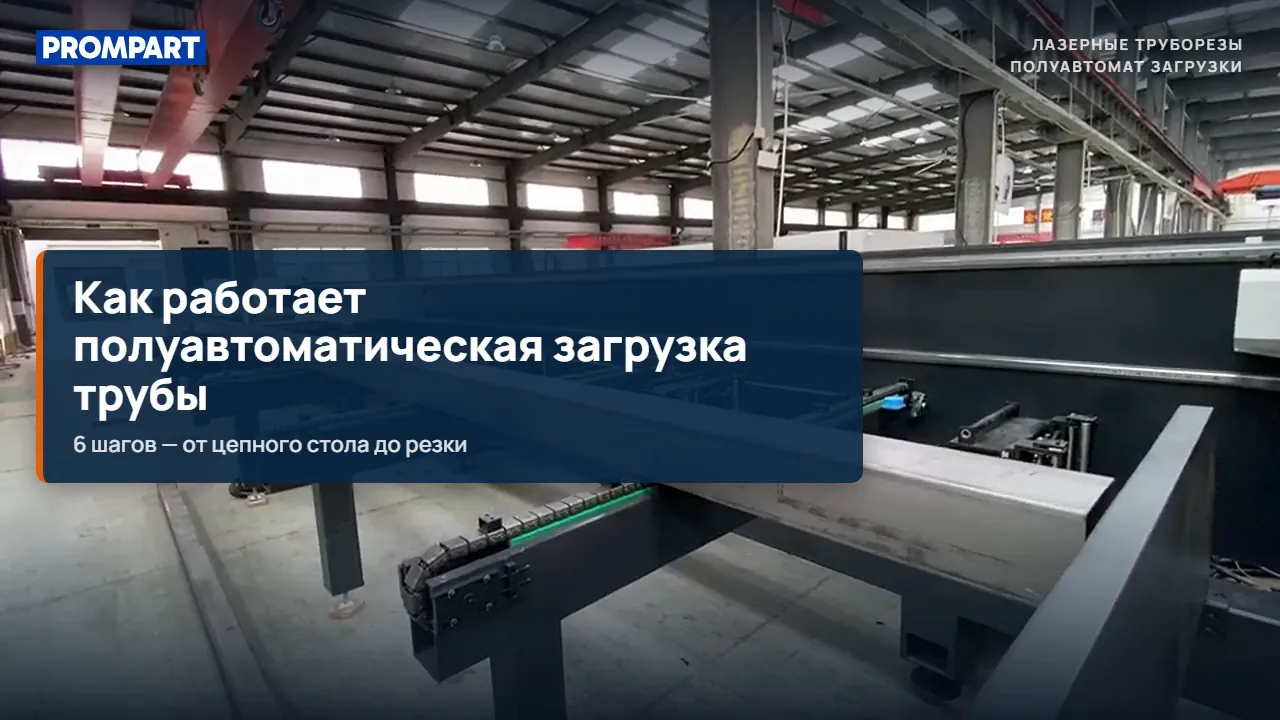
Как это работает · 1:00
Как работает полуавтоматическая загрузка трубы
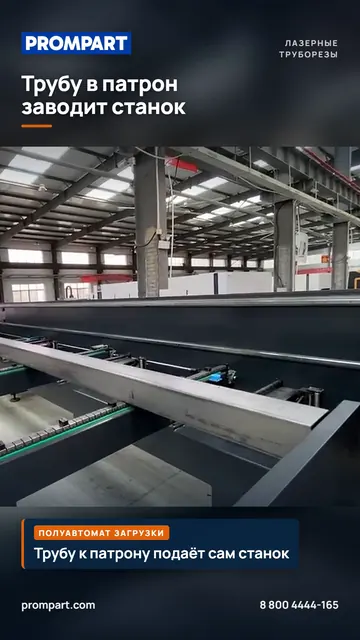
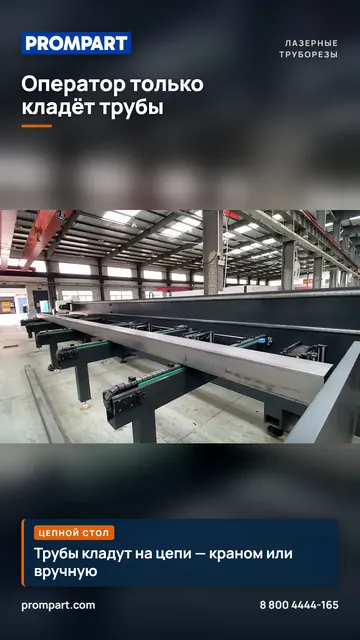
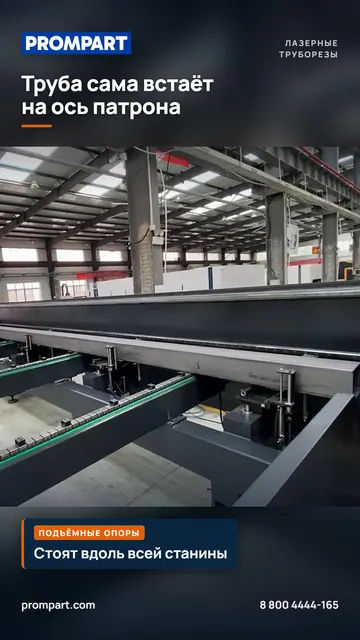
Трубы кладут на цепной стол, дальше станок сам подвозит трубу к станине, пневмоопоры поднимают её на ось патронов, а задний патрон подаёт трубу к режущей голове.
- Без крана и ручной заводки в патрон
- Оператор только кладёт трубы на стол
Полуавтоматическая загрузка — опция, в базовую цену станка не входит.
Короткие ролики · 5
-
 0:15
Трубу в патрон заводит станок
-
 0:15
Оператор только кладёт трубы
-
 0:15
Труба сама встаёт на ось патрона
-
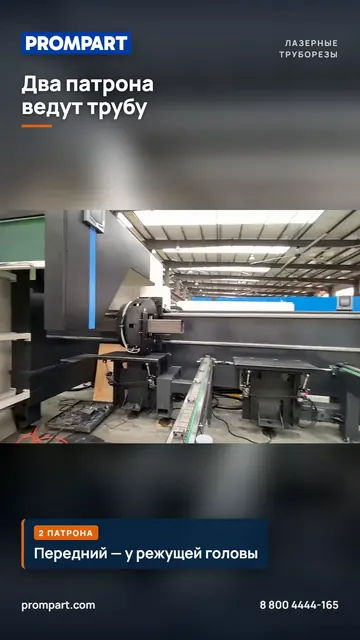 0:15
Два патрона ведут трубу
-
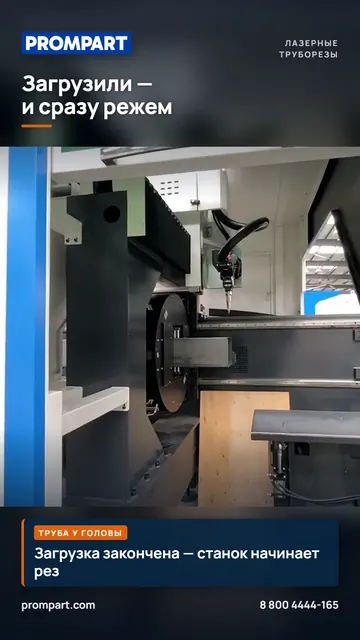 0:15
Загрузили — и сразу режем
Короткие ролики — из той же съёмки на производстве, монтаж и подписи PROMPART.
Лазерная очистка
Аппараты лазерной очисткиРучной аппарат лазерной очистки снимает ржавчину без песка, дроби и химии.
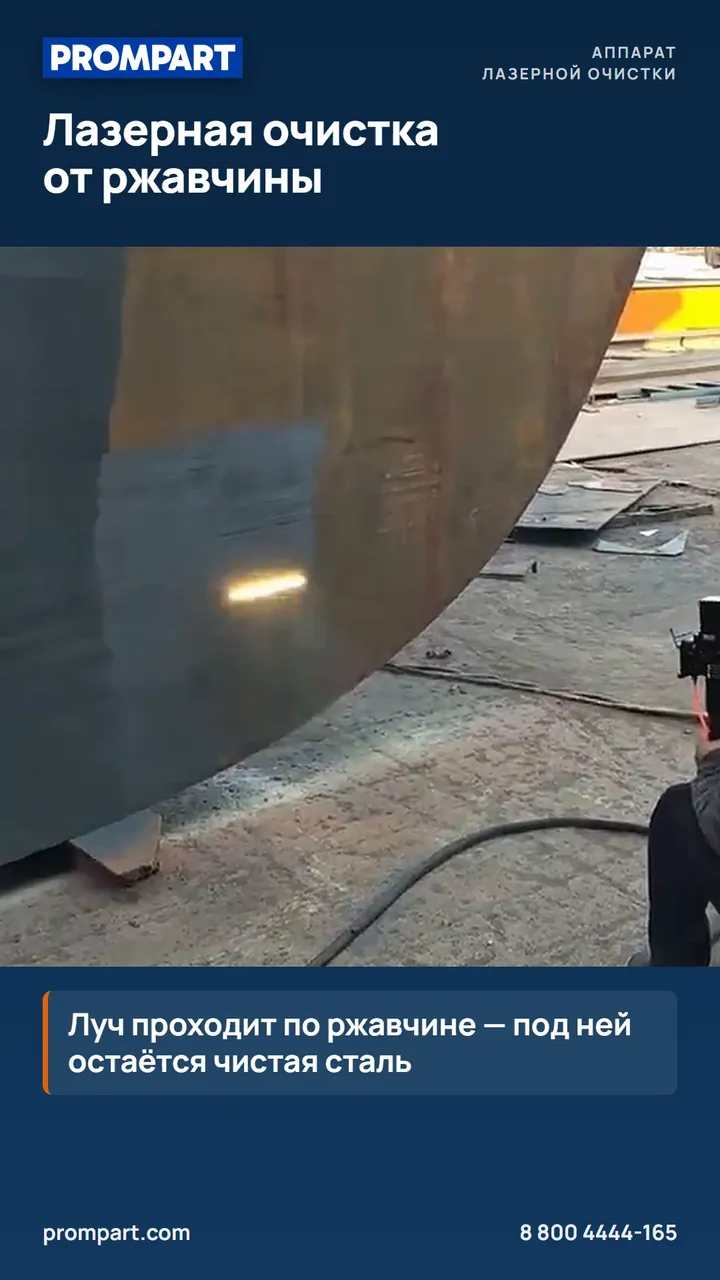
Видео · 0:36
Лазерная очистка металла от ржавчины
Ручной аппарат лазерной очистки снимает ржавчину с корпуса судна — на большом борту, на старом окрашенном корпусе и на рёбрах внутреннего набора. В конце — один и тот же борт до и после очистки.
- Без песка, дроби и химии
- Под ржавчиной — чистая сталь
Паузы вырезаны; мощность и модель аппарата в ролике не названы.
Станки для зачистки
Модели и ценыЗачистные станки для деталей после лазерной и плазменной резки: снимают шлак, окалину и заусенцы, скругляют кромку — за один проход.
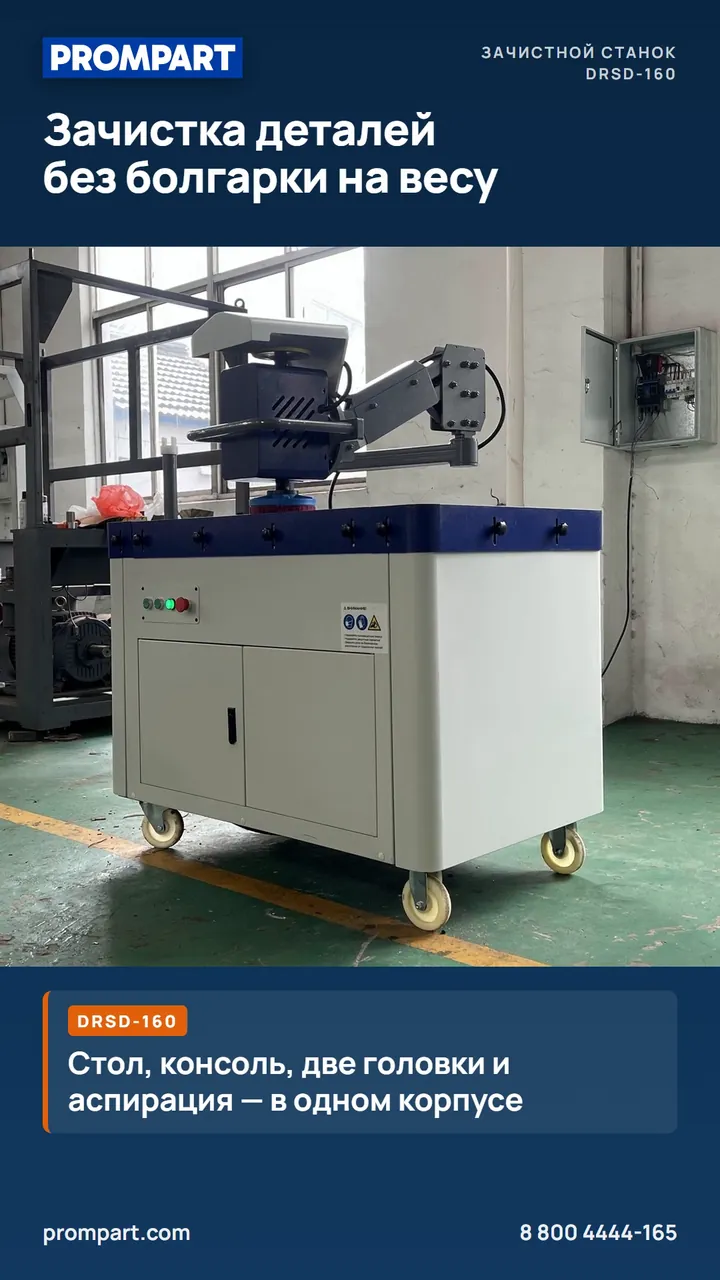
Видео · 0:56
Ручной станок для зачистки DRSD-160
Деталь лежит на вакуумном столе, оператор ведёт головку на консоли: сначала шлифовальная тарелка, затем дисковая щётка. В конце ролика — одна шайба с двух сторон: обработанная и нет.
- Толщина детали 1–150 мм
- На столе — до 1000 × 750 мм, вне стола — до 1400 × 1400 мм
Простои вырезаны.
Короткие ролики · 19
-
 0:19
Шлак после плазмы — за один проход
-
 0:19
Окалина и ржавчина — до чистого металла
-
 0:19
Цветные металлы — на вакуумном столе
-
 0:19
Партия мелких деталей — без ручной зачистки
-
 0:19
Что внутри: несколько станций за проход
-
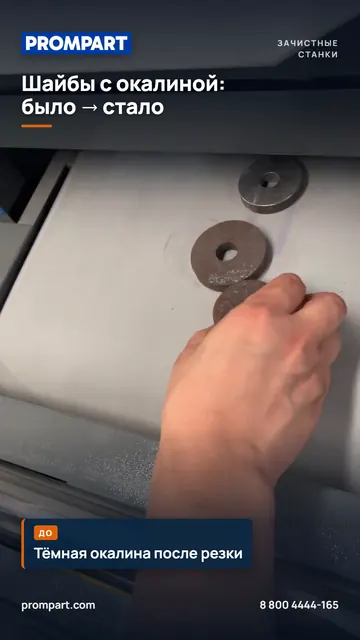 0:19
Шайбы с окалиной: было → стало
-
 0:19
Абразивная лента в работе
-
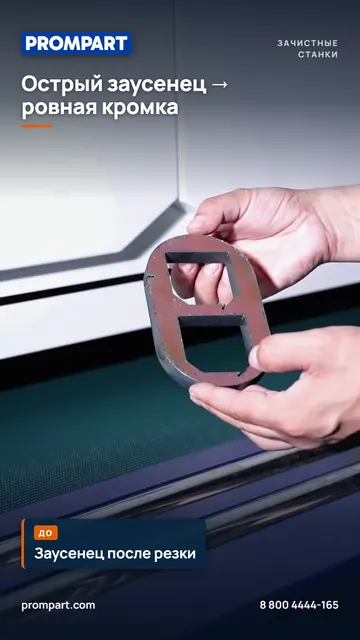 0:19
Острый заусенец → ровная кромка
-
 0:19
Лента и дисковые щётки в одном станке
-
 0:19
Скругление кромки R0,1–2 мм
-
 0:19
Крупный лист — без ручной зачистки
-
 0:19
Подготовка металла под покраску
-
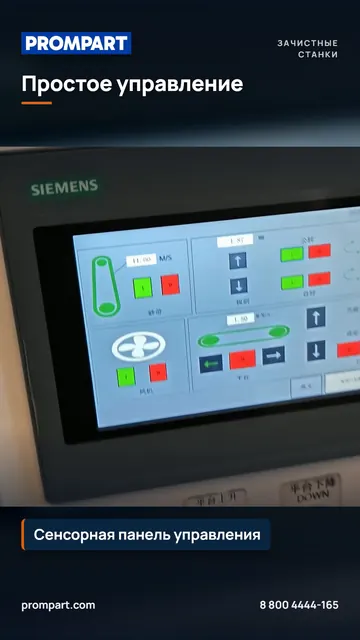 0:19
Простое управление
-
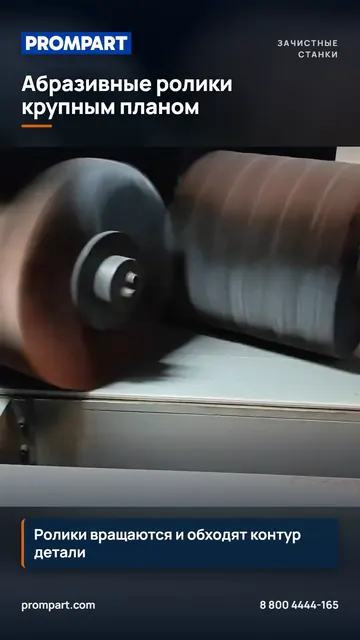 0:19
Абразивные ролики крупным планом
-
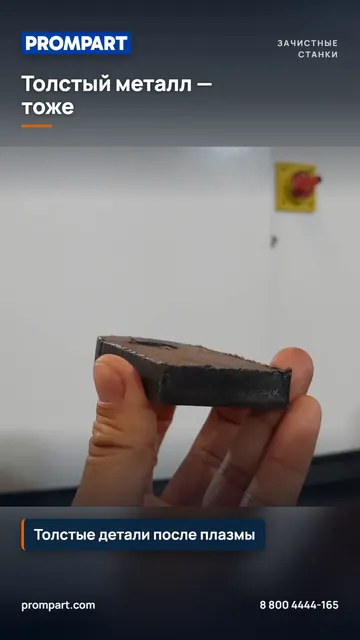 0:19
Толстый металл — тоже
-
 0:19
Положил — забрал
-
 0:19
Хватит зачищать болгаркой
-
 0:19
Длинные детали и пластины
-
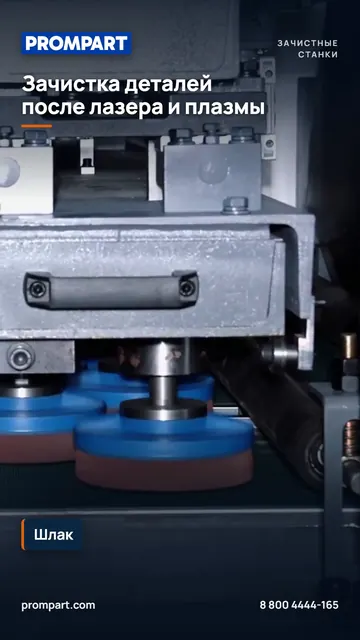 0:19
Зачистка деталей после лазера и плазмы
Короткие ролики — из видео завода-изготовителя, монтаж и подписи PROMPART.
Запрессовка крепежа
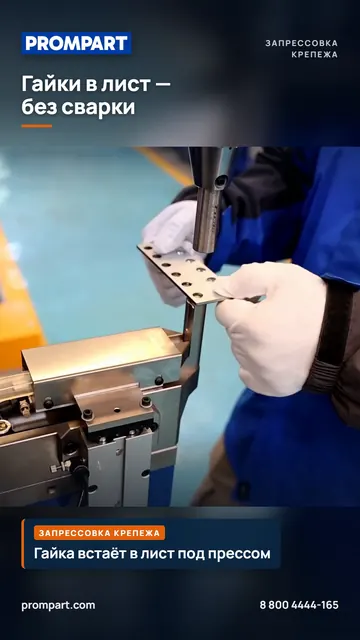
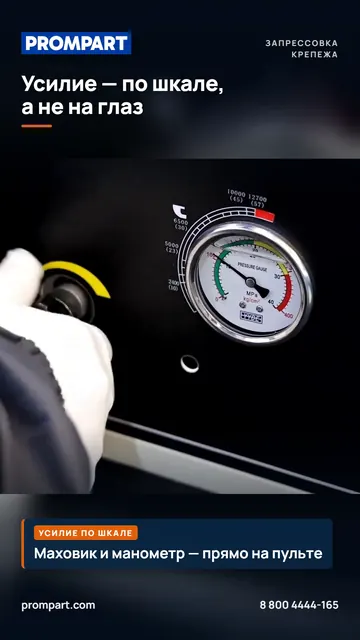
Прессы для запрессовкиГидравлический пресс ставит гайки, стойки и винты в лист с заданным усилием — по шкале, а не на глаз; экран ведёт счётчик партии. С автоподачей гайки идут из бункера сами — руки оператора только на детали.
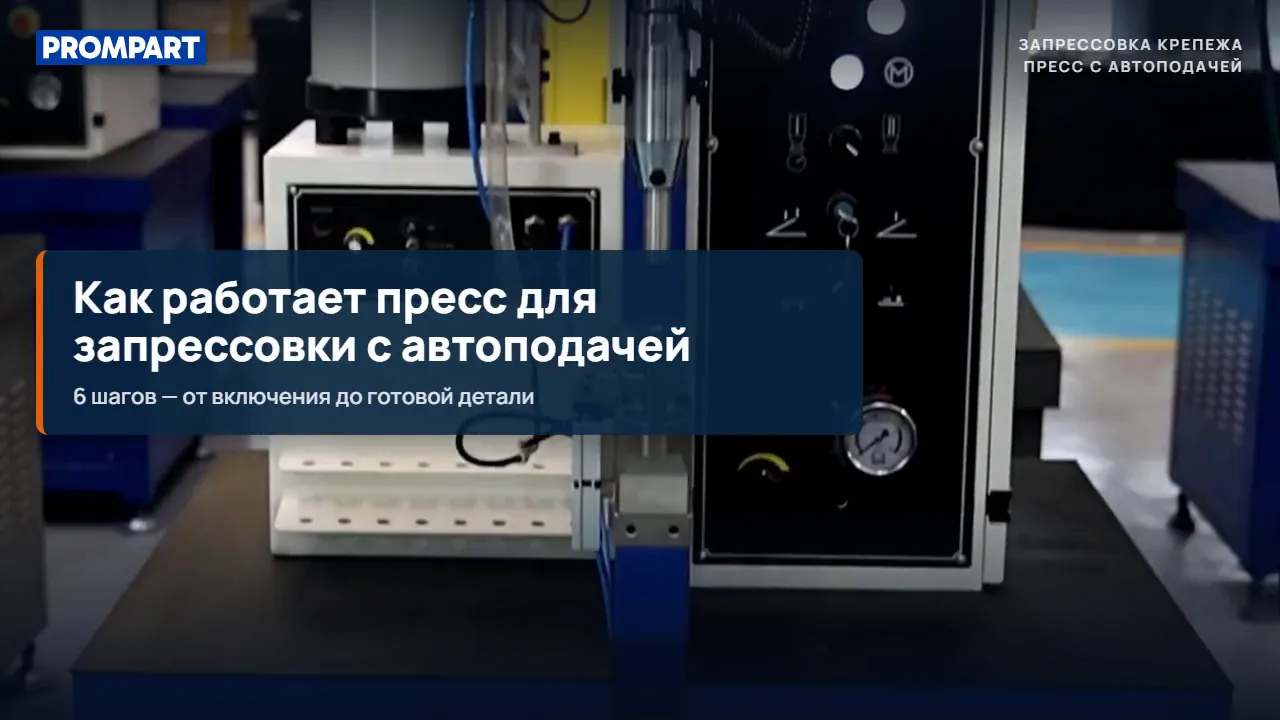
Как это работает · 0:46
Как работает пресс с автоподачей гаек
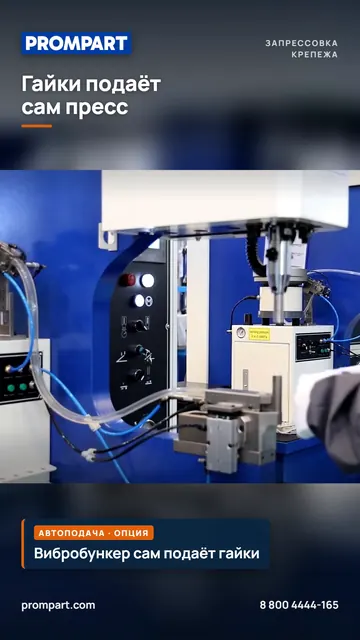
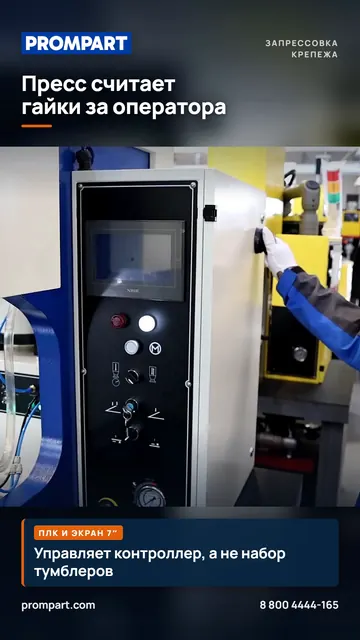
Гайки идут из вибробункера по шлангу к оснастке, оператор держит только деталь. Усилие задаётся по шкале, экран ведёт счётчик партии и не даёт пропустить гайку.
В ролике — пресс 6 т с бункерной автоподачей (опция). В базовой комплектации ERSM 6E18 гайки подают вручную.
Короткие ролики · 5
-
 0:15
Гайки в лист — без сварки
-
 0:15
Гайки подаёт сам пресс
-
 0:15
Усилие — по шкале, а не на глаз
-
 0:15
Пресс считает гайки за оператора
-
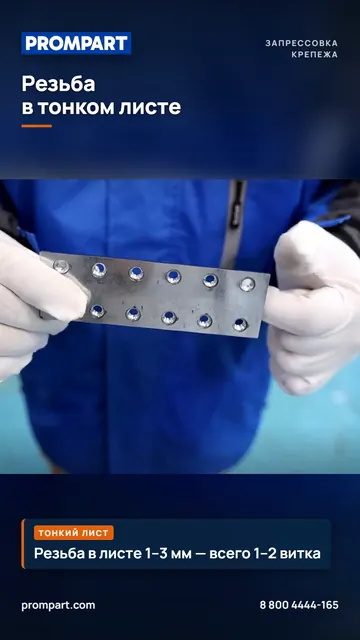 0:15
Резьба в тонком листе
Короткие ролики — из видео завода-изготовителя ERSM, монтаж и подписи PROMPART: в кадре пресс 6 т с бункерной автоподачей (опция).
Покажем станок в деле
Пришлите чертежи деталей, материал и толщины — подберём станок или инструмент, подготовим ТКП и, если нужно, видео симуляции гибки по вашей детали.
Или звоните: 8 800 4444-165 · sales@prompart.com