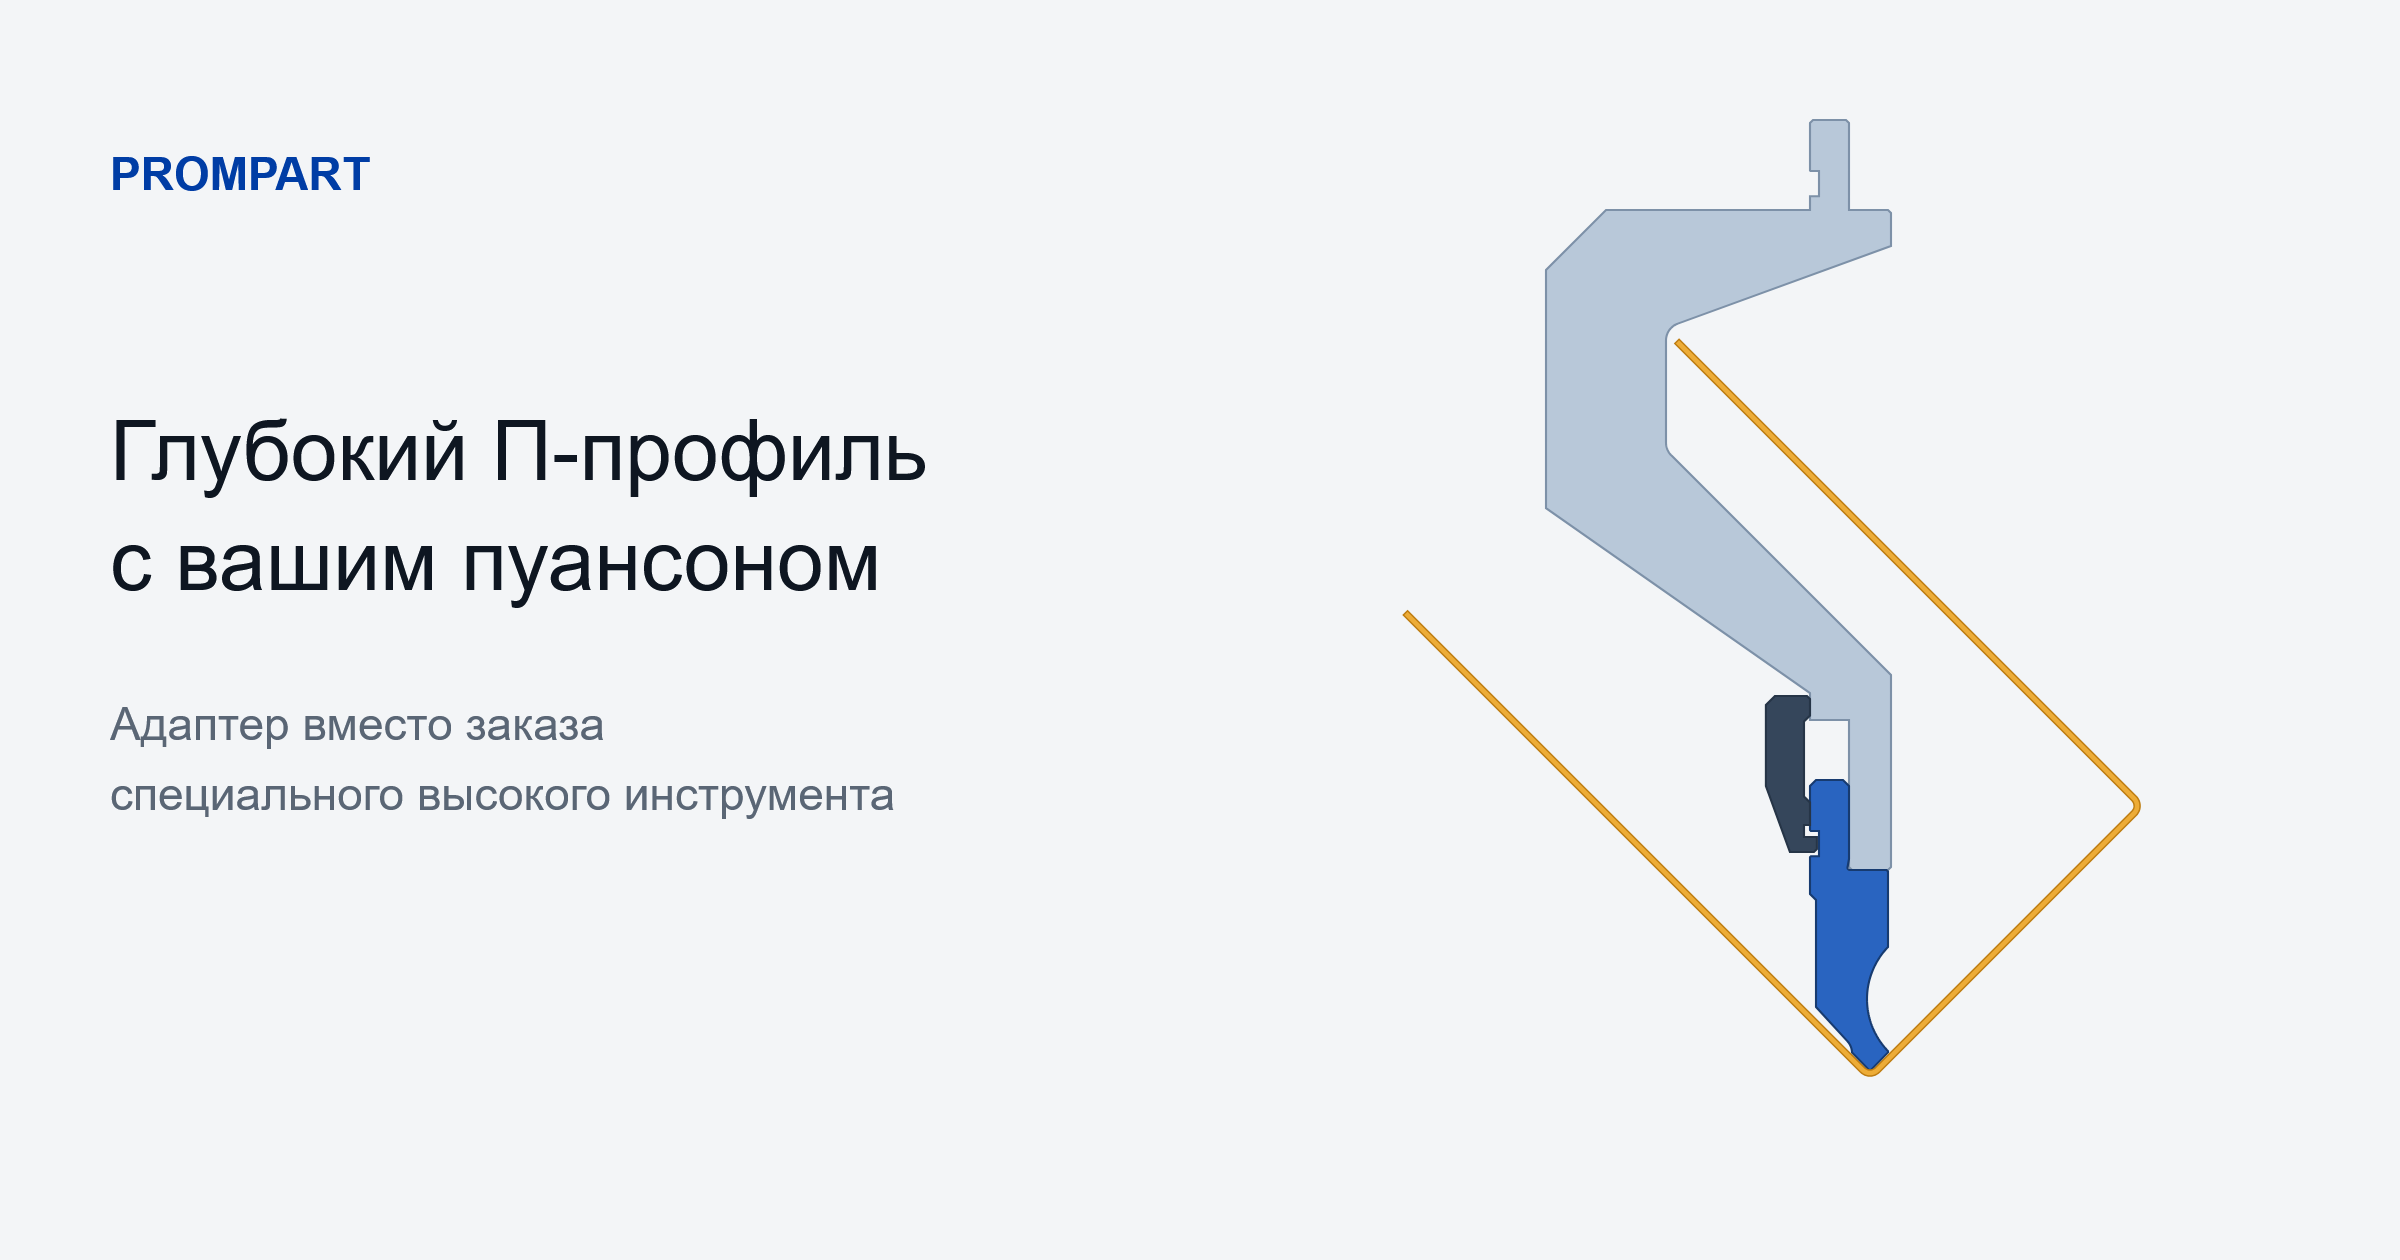
На прессе стоит гусак, которым удобно гнуть короба. В заказ приходит лист потолще. По усилию станок проходит, деталь помещается — кажется, можно работать. Но после первых гибов угол уходит, а носик пуансона уже не возвращается в прежнее положение.
Причина может быть в перегрузке инструмента. Запас пресса её не компенсирует: станок развивает усилие, а принимает его конкретная сборка пуансона, матрицы и держателей. Поэтому подбор начинают с двух вопросов: сколько нужно на гиб и сколько допускает каждое звено.
1. Тонны пресса и тонны на метр инструмента
Тоннажность гибочного инструмента — допустимая погонная нагрузка. Её указывают на маркировке, чертеже или в каталоге: обычно в т/м либо кН/м. Каталожное «т/м» означает тонны силы на метр, то есть тс/м. Это не масса инструмента и не максимальное усилие станка.
Пуансон на 100 тс/м при равномерной нагрузке на участке 100 мм допускает 10 тс. На участке 10 мм — 1 тс. Неважно, сколько ненагруженного инструмента установлено рядом: в расчёт входит длина, на которой передаётся усилие.
Fдоп = qдоп × L
F — усилие, тс · q — погонная нагрузка, тс/м · L — длина, мФормула действует при равномерном распределении нагрузки и с учётом ограничений изготовителя для данного исполнения. Если усилие сосредоточено на кромке или выступающем носке, одного пересчёта по длине недостаточно.
Для перевода единиц: 1 тс ≈ 9,81 кН. Поэтому 100 тс/м ≈ 981 кН/м, а 1000 кН/м ≈ 102 тс/м. В расчетах сохраняйте единицы из паспорта.
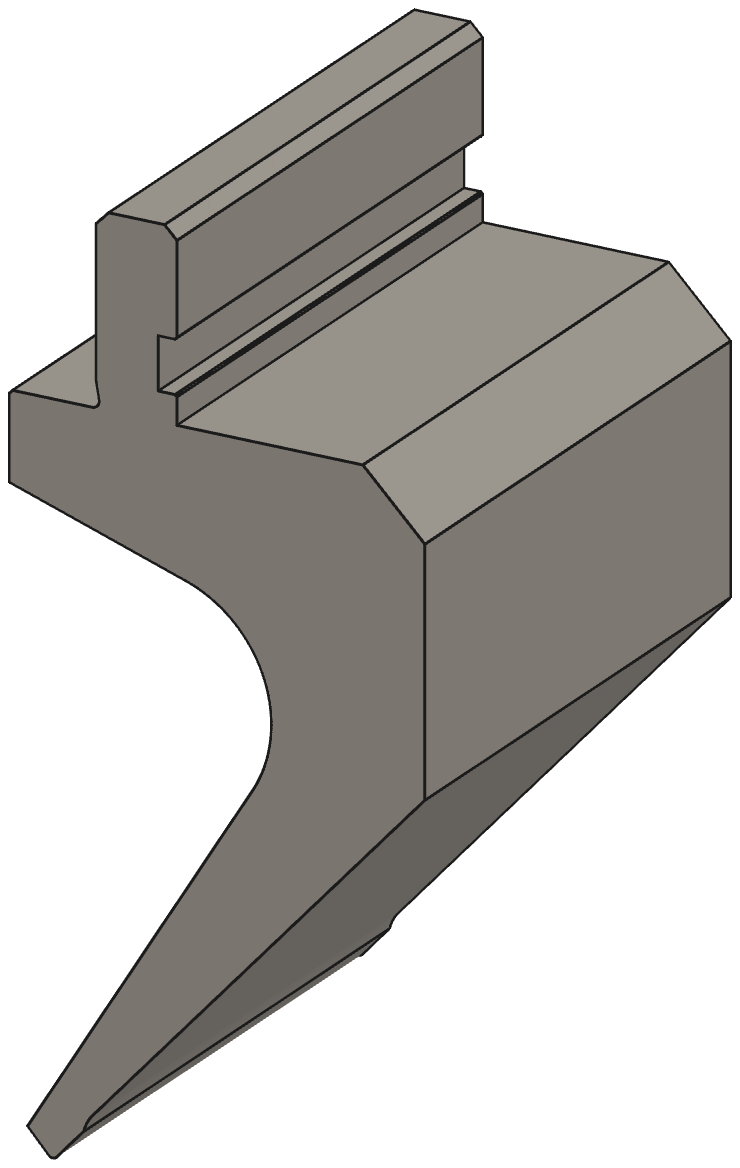
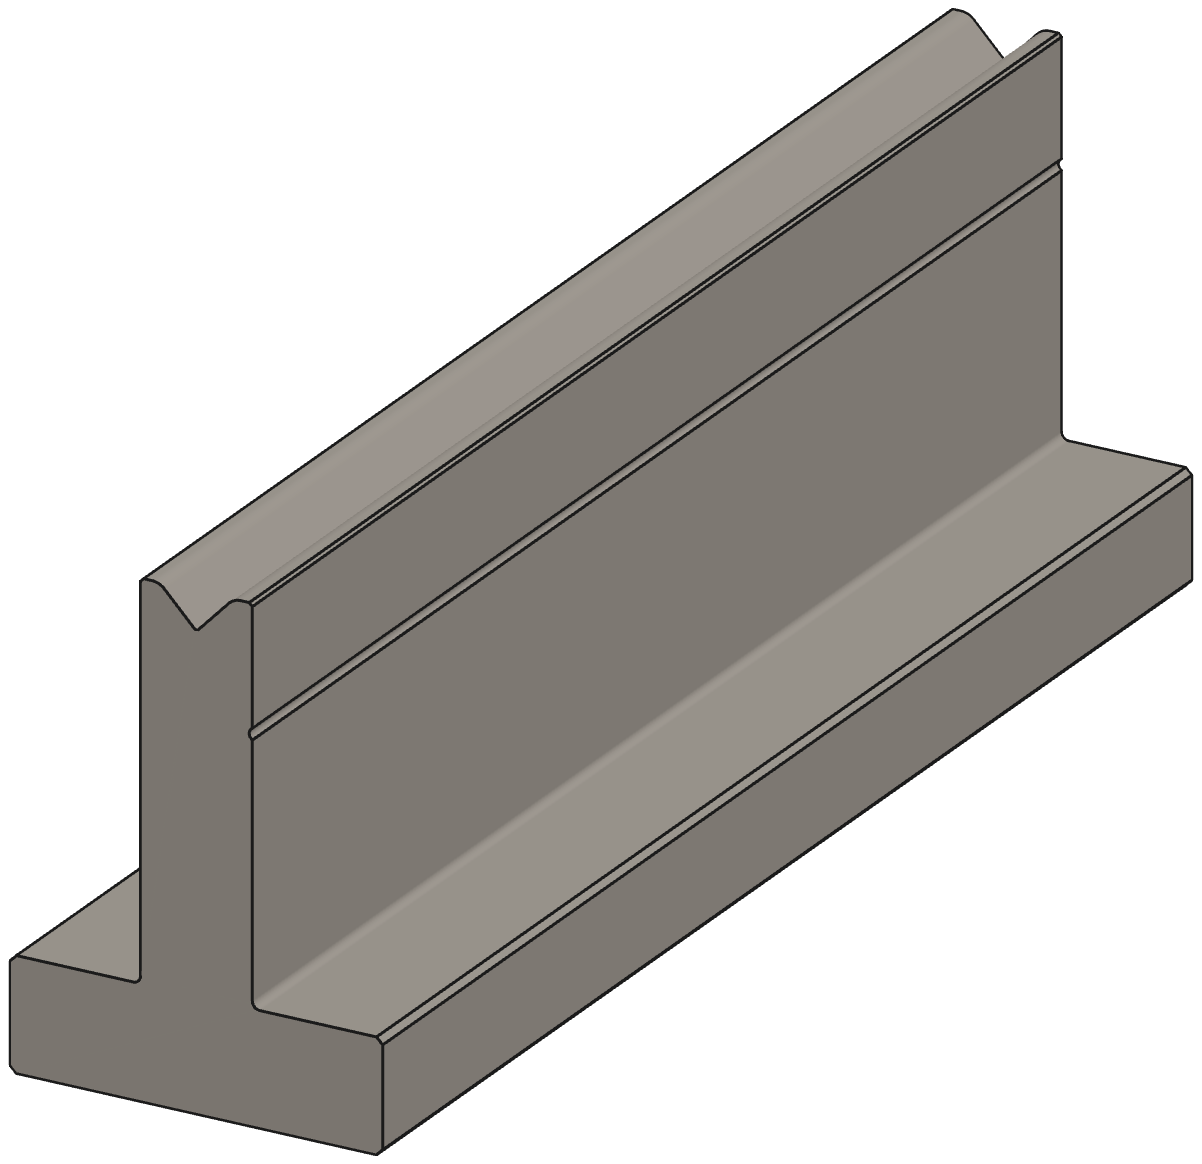
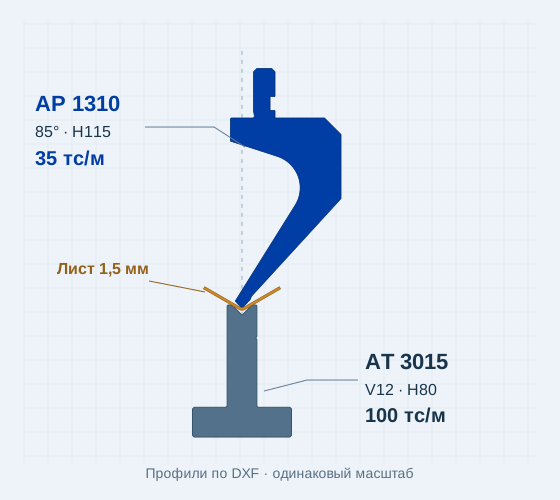
Эту пару используем в иллюстрациях: контуры и объёмные виды построены по чертежам инструмента. Нагрузка 35 тс/м относится к телу пуансона; сборку целиком проверяют отдельно.
2. Как рассчитать усилие гибки
Для предварительной оценки воздушной гибки стали с временным сопротивлением Rm около 450 МПа удобно использовать формулу:
q ≈ 65 × s² / V
s — толщина листа, мм · V — раскрытие матрицы, мм · q — нагрузка, тс/мДля другой прочности материала оценку корректируют: q ≈ 65 × s² / V × (Rm / 450). Общее усилие на деталь: F = q × L, где L — длина гиба в метрах. Коэффициент округлён; рабочие значения уточняют по таблицам изготовителя пресса и инструмента для выбранной технологии.
Например, лист 4 мм в матрице V32: 65 × 4² / 32 = 32,5 тс/м. Для гиба длиной 500 мм потребуется примерно 16,3 тс, для метрового — 32,5 тс. Погонная нагрузка в обоих случаях одинакова.
| Лист s, мм | Ручей V, мм | Нагрузка, тс/м | На гиб 500 мм, тс |
|---|---|---|---|
| 1 | 8 | 8,1 | 4,1 |
| 2 | 16 | 16,3 | 8,1 |
| 3 | 24 | 24,4 | 12,2 |
| 4 | 32 | 32,5 | 16,3 |
| 6 | 50 | 46,8 | 23,4 |
| 8 | 64 | 65,0 | 32,5 |
Значения рассчитаны по формуле выше, округление — до 0,1. Раскрытия приведены для примера; доступные V и допустимую геометрию детали проверяют отдельно. Это не таблица настройки станка.
Для нержавейки важна её фактическая прочность
Поправки «× 1,5 для нержавейки» или «× 0,5 для алюминия» годятся лишь для грубой оценки. Марка, состояние поставки и наклёп меняют сопротивление материала. При подборе используйте Rm из сертификата на лист или технических данных поставщика. Для высокопрочной стали особенно опасно считать усилие как для обычной конструкционной.
3. Уже V-ручей — выше нагрузка
В формуле раскрытие матрицы стоит в знаменателе. При прочих равных уменьшили V вдвое — примерно вдвое выросло усилие. Это легко упустить, когда меняют матрицу ради короткой полки или меньшего радиуса.
Сталь 450 МПа · толщина 4 мм · воздушная гибка
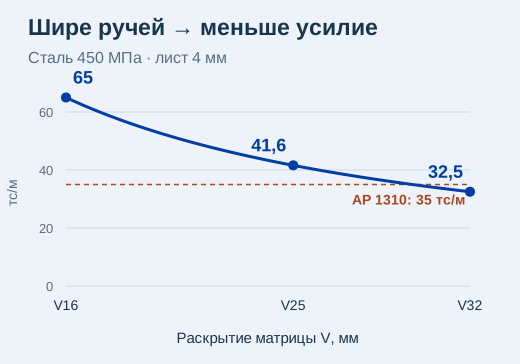
32,5 тс/м
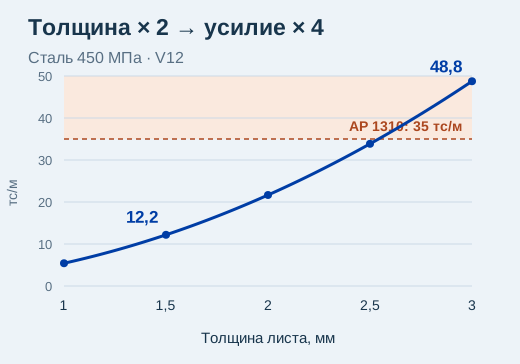
До паспортных 35 тс/м пуансона AP 1310 остаётся всего 2,5 тс/м. Такой расчёт сам по себе не подтверждает допустимость всей сборки.
Демонстрация изменения усилия. V16 для листа 4 мм здесь показан как расчётный пример роста нагрузки, а не рекомендация по гибке. Доступность режима зависит от материала, радиуса и геометрии.
V ≈ 8 × s — распространённый начальный ориентир для обычной воздушной гибки. Но более широкий ручей влияет на внутренний радиус и минимальную полку. Если чертёж не позволяет увеличить V, придётся менять инструмент или технологию, а не просто расширять матрицу.
4. Почему гусак нельзя нагружать как прямой пуансон
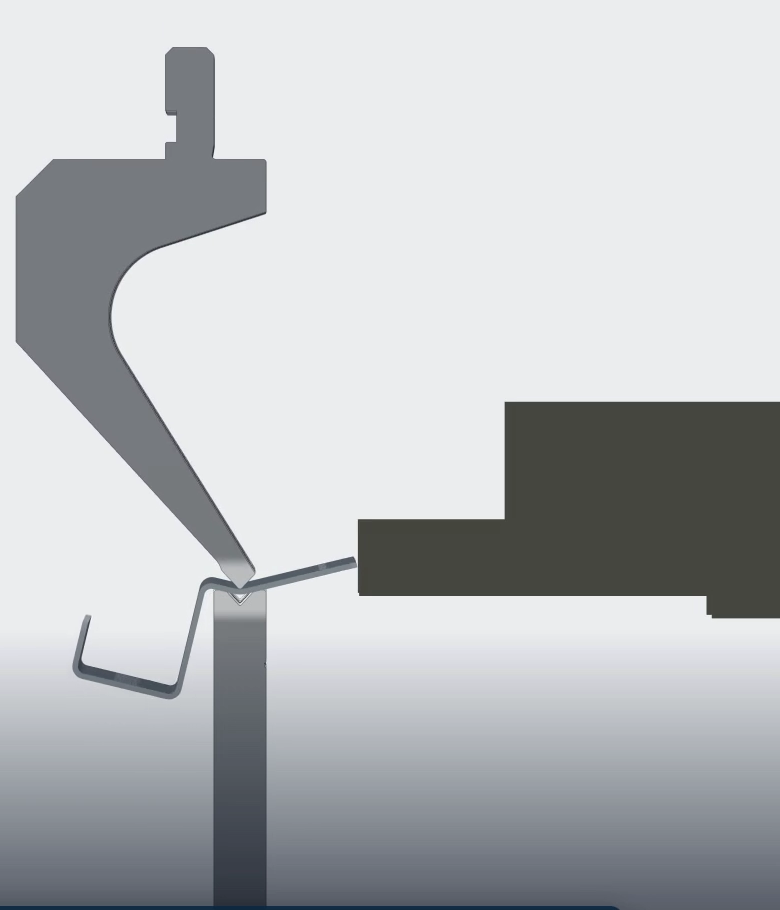
Выемка гусака освобождает место для уже согнутой полки, но меняет путь передачи усилия. Шейка испытывает изгибающий момент. У разных профилей её толщина и вылет различаются — отсюда разная допустимая нагрузка. Острый пуансон тоже проверяют по собственному паспорту: тонкий рабочий участок может ограничивать тоннажность.
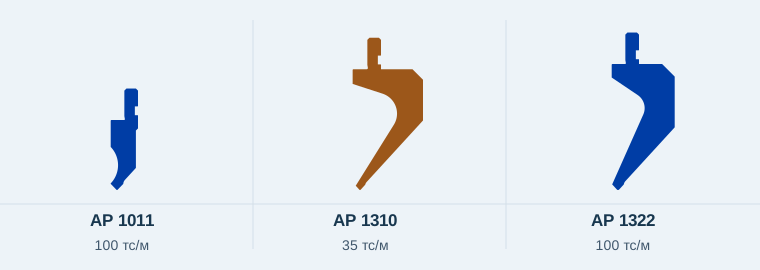
| Профиль | Особенность | Нагрузка тела, тс/м |
|---|---|---|
| AP 1011 | Прямой пуансон | 100 |
| AP 1310 | Гусак с тонкой шейкой | 35 |
| AP 1322 | Гусак с более массивной шейкой | 100 |
| AP 1086, 30° | Острый пуансон | 40 |
Данные для указанных профилей из исходного учебного материала и чертежей PROMPART. На сапожки эти значения автоматически не распространяются. Перед заказом сверяют исполнение и актуальную документацию.
Вернёмся к листу 4 мм. В V32 требуется около 32,5 тс/м — близко к пределу AP 1310. При переходе на V25 уже нужно 41,6 тс/м: паспортные 35 тс/м превышены. Для такой операции этот профиль не подходит, даже если пресс загружен лишь на небольшую часть своей мощности.
Более мощный гусак решает вопрос нагрузки только при подходящей геометрии. Его шейка может упереться в полку. Поэтому проверку гибки в 3D проводят вместе с расчётом усилия: симуляция помогает увидеть столкновения, но сама по себе не подтверждает прочность инструмента.
5. Короткие секции и сапожки: где теряется запас
Небольшая секция принимает небольшое суммарное усилие
Одинаковая маркировка тс/м на длинном пуансоне и короткой секции не означает одинаковую допустимую силу. Пересчитаем её для равномерно нагруженного участка:
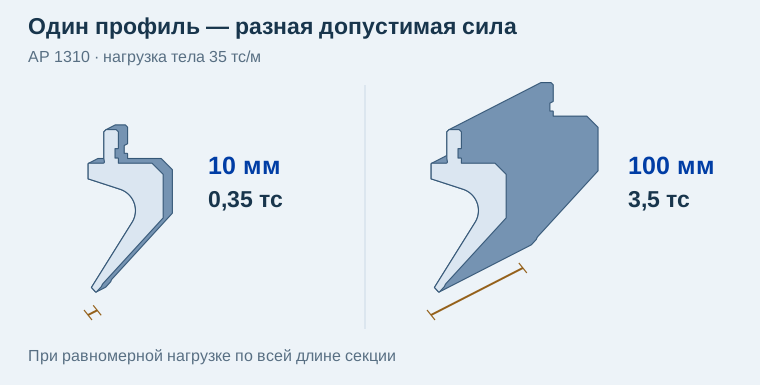
| Длина участка | При 100 тс/м | При 35 тс/м |
|---|---|---|
| 10 мм | 1 тс | 0,35 тс |
| 20 мм | 2 тс | 0,70 тс |
| 50 мм | 5 тс | 1,75 тс |
| 100 мм | 10 тс | 3,50 тс |
| 300 мм | 30 тс | 10,50 тс |
Это арифметические пределы при равномерной нагрузке; специальные ограничения изготовителя имеют приоритет. Проблемы возникают, когда секция выше соседних, плохо посажена или принимает усилие только краем. Набор из одинаковых на вид деталей после перешлифовки тоже нужно проверить по рабочей высоте.
У сапожка может быть отдельный предел
Выступающий носок сапожка позволяет гнуть угол короба, но работает иначе, чем основное тело пуансона. В каталоге AMADA для профиля 814 указаны 45 т/м для тела и 12 т/м для сапожка. У профиля 831 — 100 и 30 т/м соответственно. Это данные конкретных исполнений, а не коэффициенты для любого инструмента.
Такой ориентир не заменяет значения изготовителя. Если нагрузка сапожка не указана, запросите её до запуска. Нельзя назначить ему допустимые тс/м только по тоннажности тела.
Для короткой детали отдельно проверяют и пресс: разрешённую сосредоточенную нагрузку, положение гиба относительно центра и ограничения зажимов. Полное паспортное усилие станка нельзя автоматически прикладывать на любой короткой длине.
6. Что повреждает матрицу
Массивная матрица тоже имеет предел. Перегрузка может привести к остаточной деформации, трещине или сколу. Особое внимание нужно к вставкам, узким ручьям и местам опоры: нагрузку проверяют для матрицы и её держателя.
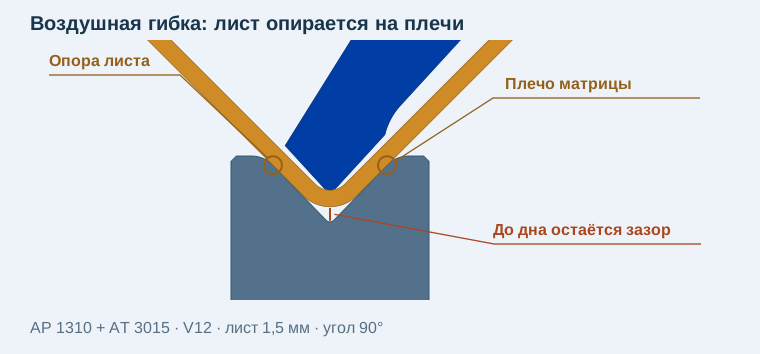
Посмотрите, как работает эта пара
AP 1310 + AT 3015 · V12 · лист 1,5 мм
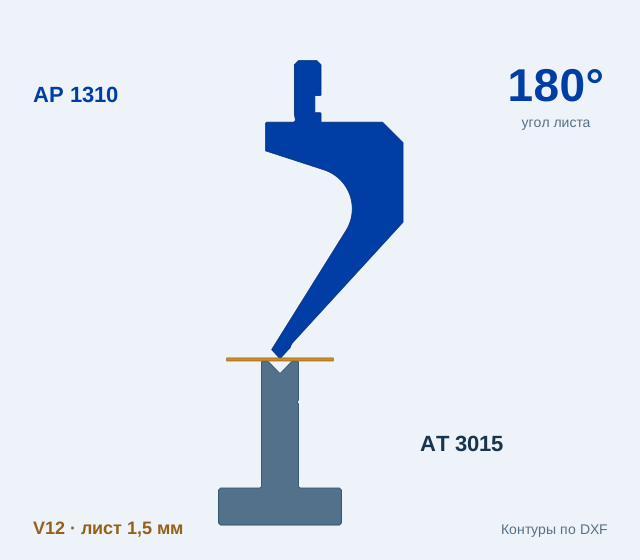
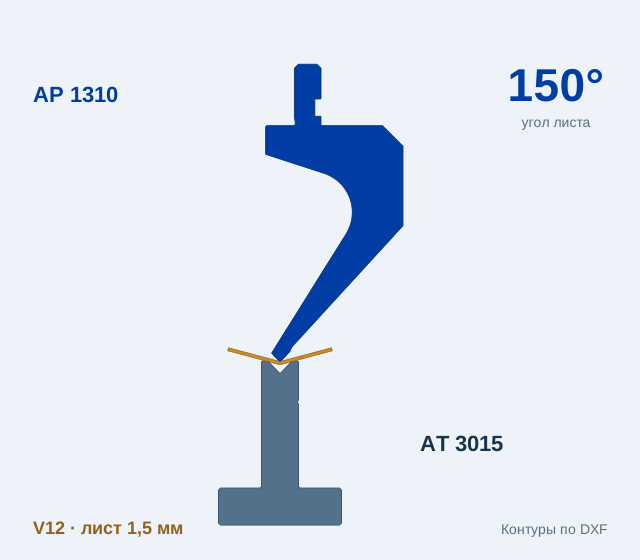
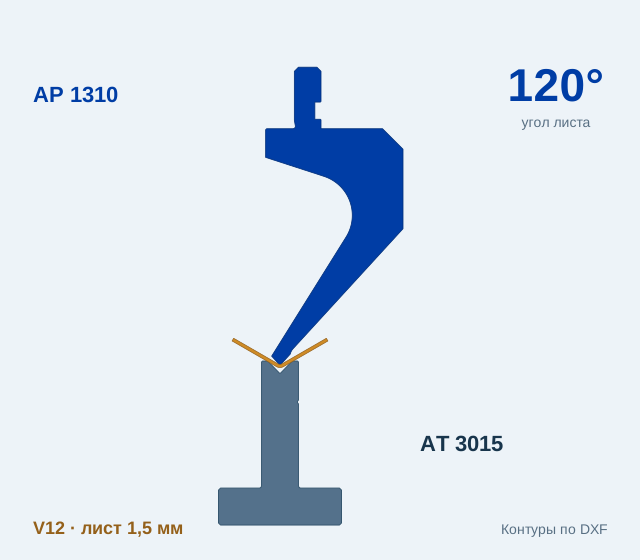
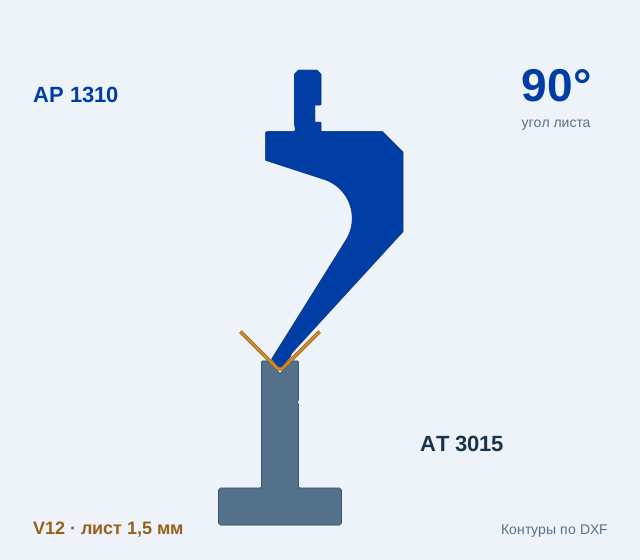
120°: пуансон опускается, полки поворачиваются на плечах матрицы.
Сечения инструмента — по DXF, как в библиотеке «Технолога гибки». Показано положение листа под нагрузкой; упругое раскрытие после отвода пуансона здесь не моделируется. Иллюстрация объясняет движение, а допустимое усилие проверяют отдельно.
Слишком узкий ручей
Нужное усилие выросло, а допустимая нагрузка матрицы осталась прежней. После смены V пересчитайте режим.
Переход к дожиму
При контакте с дном меняется схема деформации и резко растёт усилие. Формула воздушной гибки для этого режима не подходит.
Ошибка установки
Смещение пуансона относительно ручья нагружает плечо матрицы. Загрязнение под инструментом мешает правильной посадке.
Ошибка в программе
Другая толщина листа, неверный V, двойная заготовка или обрезок в ручье — повод остановиться и проверить настройку.
Калибровку, чеканку и плющение рассчитывают отдельно. Универсальный множитель к усилию воздушной гибки не подтверждает допустимость режима. Для закрытия подгиба нужен предназначенный для этого инструмент.
Если обнаружили трещину, скол или остаточную деформацию, снимите инструмент с работы и передайте на проверку. Дальнейшая проба увеличенным усилием способна закончиться разрушением.
7. Пример подбора: короб из нержавейки
Нужно согнуть короб из AISI 304 толщиной 2 мм. Длина гиба — 500 мм, ручей матрицы — V16. По краям есть борта, поэтому рассматриваем гусак с сапожками. Это расчётный пример, а не готовая настройка для любой нержавейки.
2 ммтолщина
500 ммдлина гиба
V16ручей
Для иллюстрации примем Rm = 675 МПа, то есть коэффициент 1,5 к базовой стали.
q ≈ 65 × 2² / 16 × 1,5 = 24,4 тс/м
F ≈ 24,4 × 0,5 = 12,2 тс
Допустим, сборка состоит из двух крайних секций с сапожками по 100 мм и средней секции 300 мм. При равномерной нагрузке на середину приходится около 7,3 тс. Для тела AP 1310 на 35 тс/м расчётный предел этого участка — 10,5 тс. По этому сравнению середина проходит.
| Что проверяем | Результат в примере |
|---|---|
| Средняя секция AP 1310 | 7,3 тс меньше расчётных 10,5 тс; далее проверяют условия применения. |
| Крайние секции и сапожки | Предел сапожков не подтверждён. Считать их по 35 тс/м нельзя. |
| Матрица, держатели и адаптеры | Нужны допустимые нагрузки каждого элемента для выбранной сборки. |
| Пресс | Нужно около 12,2 тс на длине 500 мм; проверяют допустимую схему нагружения. |
Таким образом, знание усилия 12,2 тс ещё не разрешает запуск. Сначала подтверждают предел сапожков и остальных звеньев. Если нужного запаса нет, рассматривают другой профиль, другое исполнение сапожков или изменение технологии. У нового гусака снова проверяют проход полок и снятие готового короба.
8. Что проверить перед первой деталью
- Материал и геометрию. Марка, прочность и фактическая толщина листа, длина гиба, радиус и полки.
- Технологию и усилие. Воздушная гибка, калибровка или плющение; выбранный V и требуемая нагрузка.
- Каждое звено сборки. Пуансон, сапожки, матрица, зажимы, держатели и адаптеры — по документации соответствующего исполнения.
- Секции и посадку. Рабочая высота, длина контакта, чистота, центрирование и правильная опора матрицы.
- Ограничения пресса. Усилие на коротком участке, положение гиба, параметры инструмента и предел усилия в программе.
- Первую деталь. Пробный гиб по инструкции станка, контроль угла и состояния инструмента перед запуском серии.
Подберём инструмент, который подходит по форме и нагрузке
Покупать более мощный пуансон наугад дорого: он может не пропустить полку, не подойти к креплению или оставить слабым звеном сапожок. Иногда задачу решает другая матрица; иногда нужен другой профиль либо специальное исполнение.
Передайте PROMPART чертёж детали, материал, толщину и модель пресса. Если комплект уже есть, добавьте маркировку пуансона, матрицы, держателей и состав секций. Проверим расчётную нагрузку, геометрию и ограничения инструмента, подберём комплект и подготовим предложение.
Проверка нагрузки дешевле
замены повреждённого инструмента.
На чём основаны расчёты и рекомендации
Основа — учебный материал PROMPART «Тоннажность инструмента: как не погнуть пуансон и не сломать матрицу», чертежи и каталог инструмента. Формула приведена для предварительной оценки воздушной гибки. Числа в примерах рассчитаны для явно указанных исходных данных.
- WILA: допустимая нагрузка инструмента, секций и держателей — равномерное распределение и проверка всей системы.
- AMADA: каталог гибочного инструмента — отдельные значения нагрузки тела и сапожка. Параметры сторонних профилей приведены только для пояснения принципа.
Для запуска конкретной операции используют документацию изготовителя пресса и точного исполнения инструмента.
 1:00
 0:27